

Exigences pour le moulage par injection en salle blanche
Les composants en plastique médical entrent souvent en contact direct ou indirect avec des patients, des médicaments ou des échantillons biologiques. Par conséquent, le contrôle de la contamination pendant la fabrication est tout aussi important que le maintien de la précision dimensionnelle.
Le moulage par injection en salle blanche minimise les particules en suspension dans l'air, la contamination microbienne et les corps étrangers, aidant ainsi les fabricants à répondre à des exigences strictes en matière de soins de santé.
La production typique en salle blanche associe le moulage par injection automatisé, la manipulation robotisée des pièces et le conditionnement étanche afin de réduire l'intervention humaine.
Classifications courantes des salles blanches
| Classe de salle blanche ISO | Applications médicales typiques |
|---|---|
| Classe ISO 8 | Produits médicaux jetables |
| Classe ISO 7 | Appareils de diagnostic et consommables de laboratoire |
| Classe ISO 6 | Composants médicaux de haute précision |
| Classe ISO 5 | Procédés de fabrication stérile critiques |
Outre la propreté de l'air, les fabricants doivent également surveiller :
- Température et humidité
- Différences de pression atmosphérique
- performance de filtration HEPA
- Procédures d'habillage du personnel
- Traçabilité des matériaux
- Maintenance des équipements
Une gestion rigoureuse de la salle blanche améliore la qualité des produits tout en réduisant les risques de contamination tout au long de la production.
Conception de moules Considérations relatives aux produits médicaux
Les moules médicaux nécessitent une précision nettement supérieure à celle des moules industriels standard. Outre la précision dimensionnelle, les ingénieurs doivent prendre en compte la compatibilité avec la stérilisation, l'état de surface, la facilité de nettoyage et la stabilité de production à long terme.
Considérations clés de conception
- Usinage de moules de haute précision
- Canaux de refroidissement équilibrés
- Une ventilation adéquate pour éliminer les traces de brûlure
- Emplacement de seuil optimisé pour les surfaces d'aspect
- Polissage miroir pour composants transparents
- Aciers pour moules résistants à la corrosion
- Équilibrage multi-empreintes pour la production de masse
- Maintenance et validation faciles
Pour les composants médicaux transparents tels que les réservoirs de fluides et les cartouches de diagnostic, des surfaces de cavités polies sont essentielles pour obtenir une haute clarté optique.
Matériaux de moule recommandés
| Composant de moule | Matériel recommandé |
|---|---|
| Noyau et empreinte | Acier inoxydable S136 |
| Inserts | Acier à outil H13 |
| Porte-moule | P20 / 1.2311 |
| Composants d'usure | SKD61 |
Les aciers inoxydables pour moules tels que S136 sont largement utilisés car ils offrent une excellente résistance à la corrosion et peuvent résister à des cycles répétés de nettoyage et de stérilisation.


Compatibilité de stérilisation
Les composants en plastique médical nécessitent souvent une stérilisation avant utilisation. Le choix des matériaux doit donc tenir compte de la compatibilité avec la méthode de stérilisation prévue.
Les méthodes de stérilisation les plus courantes comprennent :
Oxyde d'éthylène (OE)
La stérilisation à l'oxyde d'éthylène fonctionne à des températures relativement basses et convient à de nombreux matériaux plastiques sensibles à la chaleur.
Les matériaux compatibles typiques comprennent :
- PP
- PC
- EPS
- ABS (selon la version)
Irradiation gamma
La stérilisation par rayonnement gamma utilise des rayonnements à haute énergie pour éliminer les micro-organismes. Certains plastiques peuvent subir une décoloration ou des modifications de leurs propriétés après des expositions répétées.
Matériaux compatibles courants :
- PP
- EPS
- Certains PC de qualité médicale
- COC/COP
Stérilisation à la vapeur (autoclave)
L'autoclavage expose les composants à de la vapeur saturée à haute température, ce qui nécessite des matériaux dotés d'une excellente stabilité thermique.
Matériaux typiques :
- PPSU
- Bloc d'alimentation
- PEEK
- Sélection de notes de PC haute température
Comparaison de la compatibilité de stérilisation
| Matériel | EtO | Gamma | Steam |
|---|---|---|---|
| PP | ✓ | ✓ | Limité |
| EPS | ✓ | ✓ | ✗ |
| PC | ✓ | En fonction du niveau | Limité |
| PPSU | ✓ | ✓ | ✓ |
| PEEK | ✓ | ✓ | ✓ |
La sélection du polymère approprié au début du développement du produit permet d'éviter la dégradation pendant la stérilisation et de prolonger la durée de vie du produit.


Contrôle qualité et validation
Le moulage par injection médical exige un système de management de la qualité documenté afin de garantir la constance des produits, la traçabilité et la conformité réglementaire.
Les activités typiques de contrôle de la qualité comprennent :
- Contrôle des matériaux entrants
- Qualification de moule
- Premier contrôle article (FAI)
- Contrôle dimensionnel en cours de fabrication
- Contrôle MMT
- Test fonctionnel
- Inspection visuelle
- Validation des emballages
La validation des procédés comprend généralement :
- Qualification de l'installation
- QI (Qualification Opérationnelle)
- QP (Qualification de Performance)
Flux de travail de contrôle qualité
| Étape d'inspection | Objectif |
|---|---|
| Vérification des matières premières | Confirmer la conformité de la résine |
| Qualification de moule | Valider les performances des outils |
| Premier contrôle article | Approuver les échantillons de production initiaux |
| Contrôle en cours de fabrication | Surveiller la stabilité de la production |
| Inspection finale | Vérifier la conformité du produit |
| Contrôle des emballages | Garantir l'intégrité de l'emballage stérile |
La traçabilité documentée tout au long de la production améliore l'assurance qualité et simplifie les audits réglementaires.

Défis et solutions courants dans la fabrication
Bien que le moulage par injection soit hautement reproductible, les fabricants peuvent rencontrer des défis techniques lors de la production médicale.
| Défi | Cause possible | Solution d'ingénierie |
|---|---|---|
| Flash | Mauvais ajustement du moule | Améliorer la précision du moule |
| Shot court | Remplissage insuffisant | Optimiser les paramètres de grille et de procédé |
| Retassures | Sections à parois épaisses | Repenser l'épaisseur des parois et le conditionnement |
| Gauchissement | Refroidissement inégal | Améliorer la disposition des canaux de refroidissement |
| Bulles | Humidité dans la résine | Séchage approprié des matériaux |
| Contamination | Mauvais contrôle de la salle blanche | Renforcer la gestion environnementale |
| Défauts optiques | Défauts de surface du moule | Polissage miroir des empreintes de moules |
Traiter ces problèmes lors du développement du produit réduit les coûts de production et améliore la fiabilité de fabrication.


Pourquoi choisir Samgo pour le moulage par injection médicale ?
Chez Samgo, nous accompagnons nos clients du développement du concept à la production de masse grâce à des services d'ingénierie complets adaptés aux composants médicaux en plastique.
Nos capacités
| Service | Avantage client |
|---|---|
| Optimisation de la conception de produits | Aptitude à la fabrication améliorée |
| Analyse DFMA | Risque d'outillage réduit |
| Simulation Moldflow | Remplissage et refroidissement optimisés |
| Fabrication de moules de précision | Longue durée de vie du moule et stabilité dimensionnelle |
| Moulage par injection de plastique médical | Qualité de production constante |
| Contrôle qualité | Vérification dimensionnelle fiable |
| Gestion de projet | Communication et livraison efficaces |
Notre équipe d'ingénierie s'engage à garantir précision, régularité et efficacité de fabrication pour les fabricants de dispositifs médicaux du monde entier.
Foire aux questions
Quels sont les matériaux les plus couramment utilisés pour le moulage par injection médicale ?
De qualité médicale PP, PC, PE, ABS, PPSU, PEEK, COC et COP font partie des matériaux les plus couramment utilisés, selon les exigences mécaniques, chimiques et de stérilisation du produit.
Le moulage en salle blanche est-il toujours nécessaire ?
Pas nécessairement. La classification requise de la salle blanche dépend de l'utilisation prévue du produit, des exigences réglementaires et du risque de contamination.
Les composants médicaux transparents peuvent-ils être moulés par injection ?
Oui. Des matériaux tels que le polycarbonate de qualité optique et les polymères d'oléfines cycliques (COC/COP) sont largement utilisés pour les dispositifs médicaux transparents et les cartouches de diagnostic.
Quels sont les critères de qualité importants pour le moulage par injection médicale ?
Les fabricants mettent généralement en œuvre des systèmes de qualité alignés sur ISO 13485, alors que la biocompatibilité des matériaux peut être évaluée selon ISO 10993. Les exigences réglementaires varient selon le marché et la classification des dispositifs.
Injection Molding Shrinkage: How to Control Part Dimensions from Mold Design to Production
Learn how injection molding shrinkage affects mold dimensions, tolerances and warpage, and how material, gate design, packing, cooling and mold trials help control final plastic part dimensions.
How to Choose the Right Injection Molding Supplier: A Practical Buyer’s Guide
Learn how to choose a reliable injection molding supplier by evaluating DFM capability, mold manufacturing, materials, quality control, production capacity, pricing, mold maintenance and technical communication.
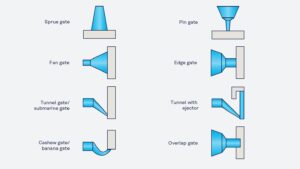
Types de seuils de moulage par injection plastique : sélection, principes de conception, avantages et applications
La conception du seuil est l'un des aspects les plus critiques de l'ingénierie des moules d'injection plastique. Bien que le seuil soit généralement le plus petit élément du système de canaux, il a une influence significative sur l'écoulement de la matière fondue, la pression de compactage, l'efficacité du refroidissement, l'aspect de la pièce, le temps de cycle et la qualité globale du produit.
Un seuil mal conçu peut provoquer de nombreux défauts de moulage, notamment des remplissages incomplets, des retassures, des lignes de soudure, des jets, des brûlures, un vestige de seuil excessif et un gauchissement des pièces. Inversement, le choix du type et de l'emplacement de seuil appropriés contribue à garantir un remplissage équilibré, une précision dimensionnelle constante et une production efficace.