

Требования к литью под давлением в чистых помещениях
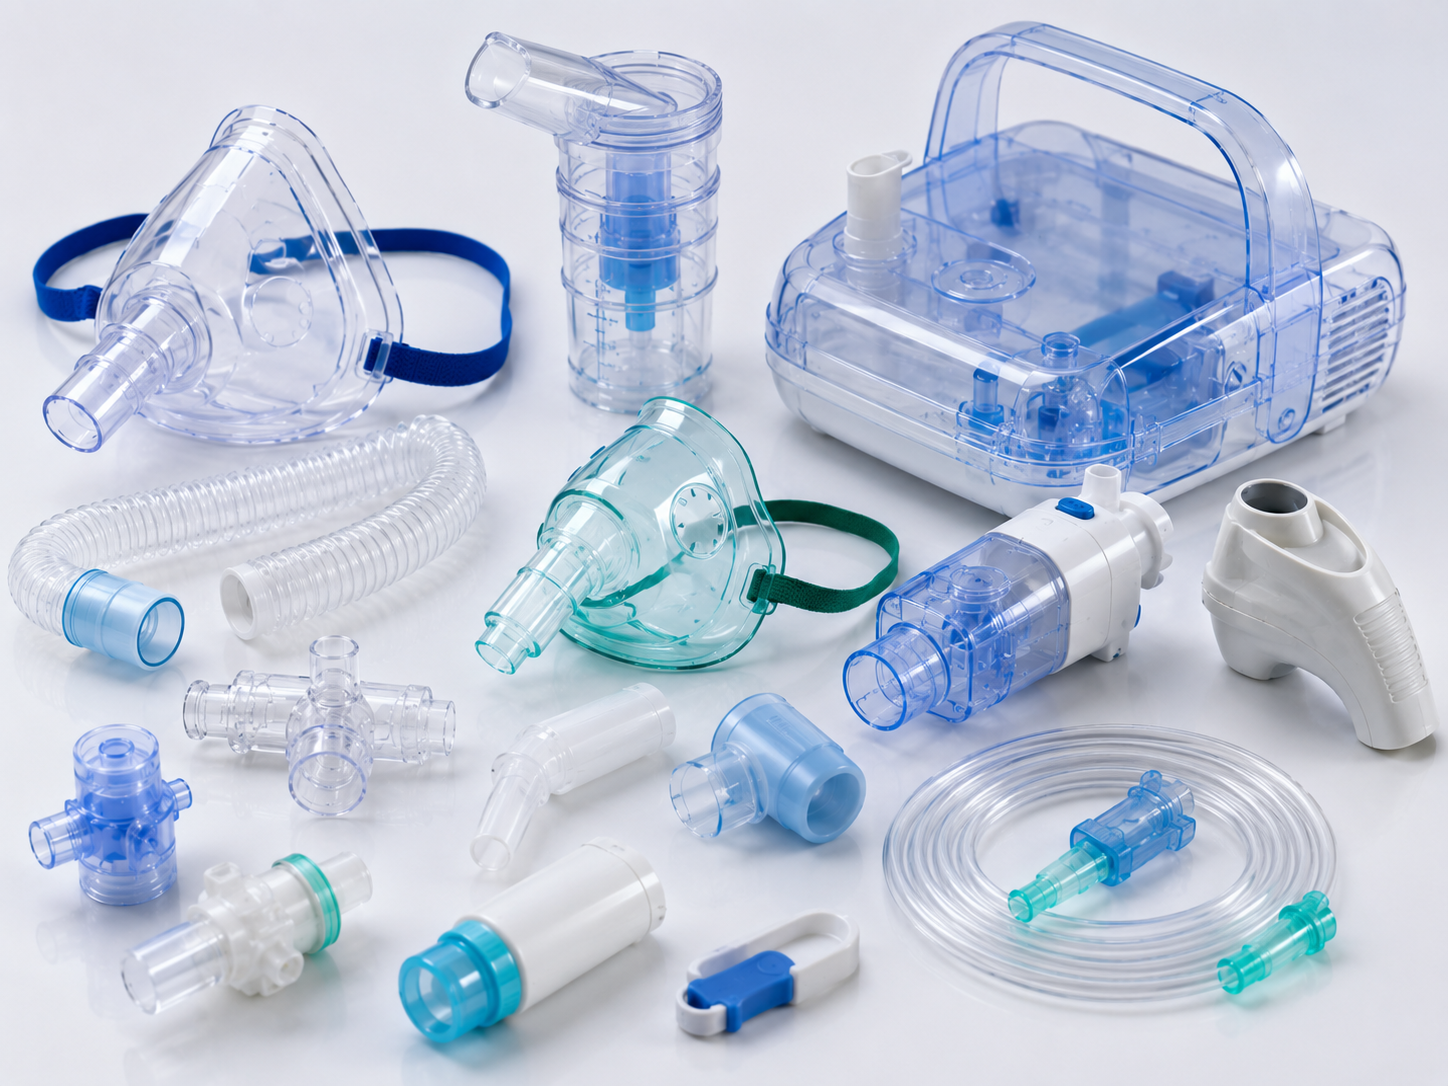
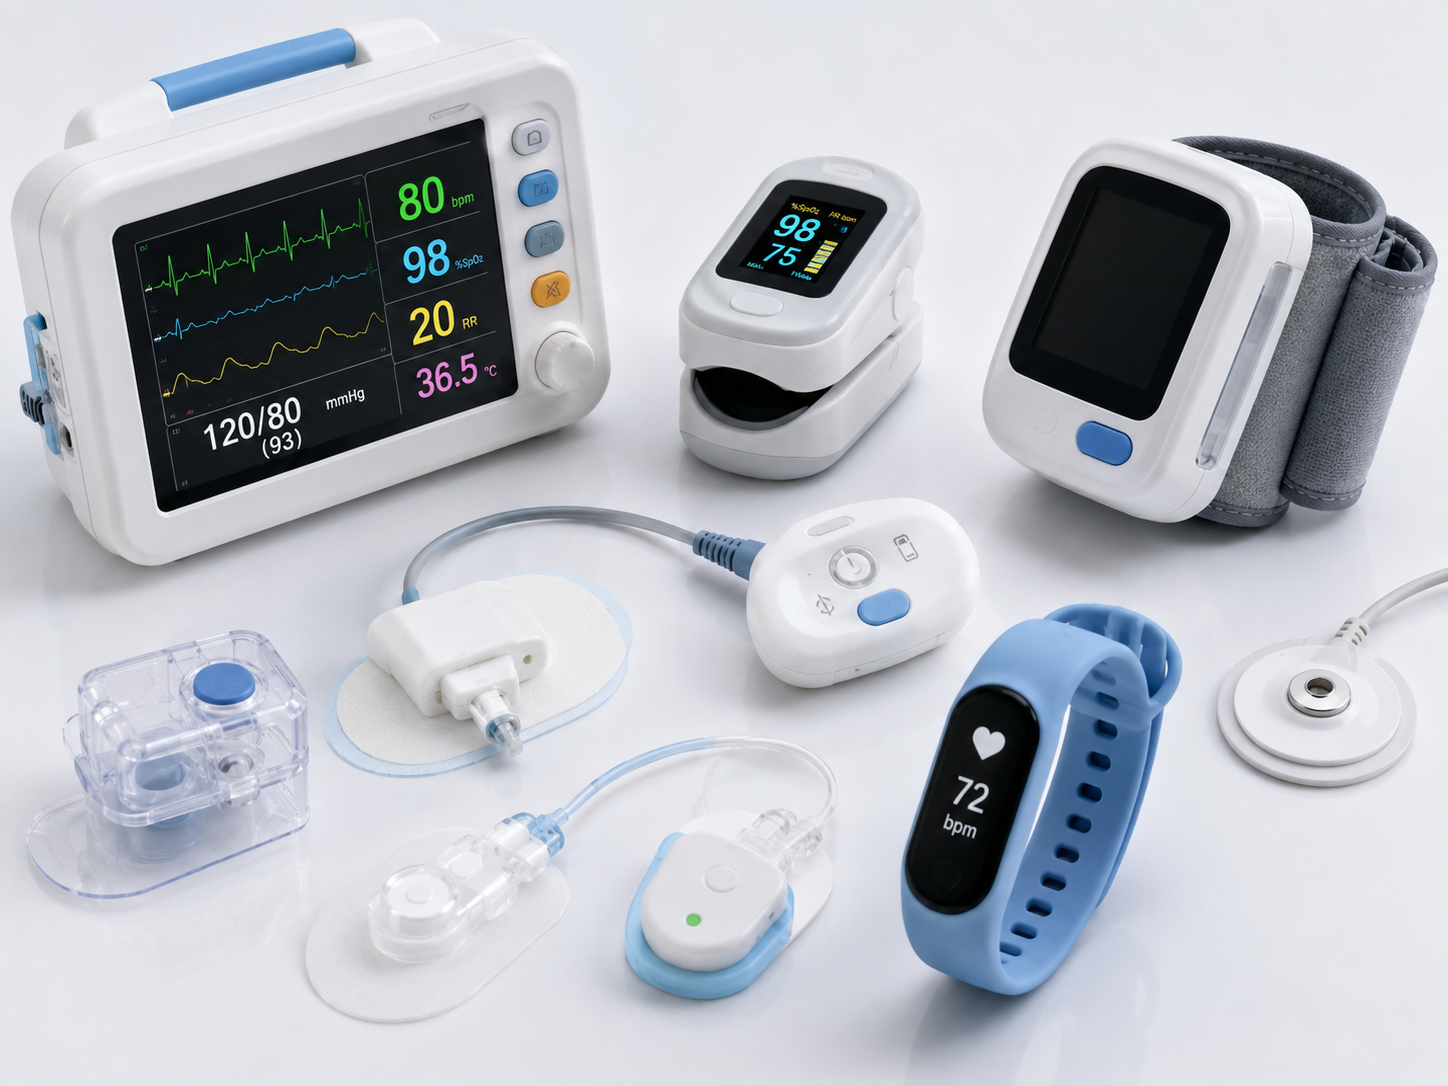
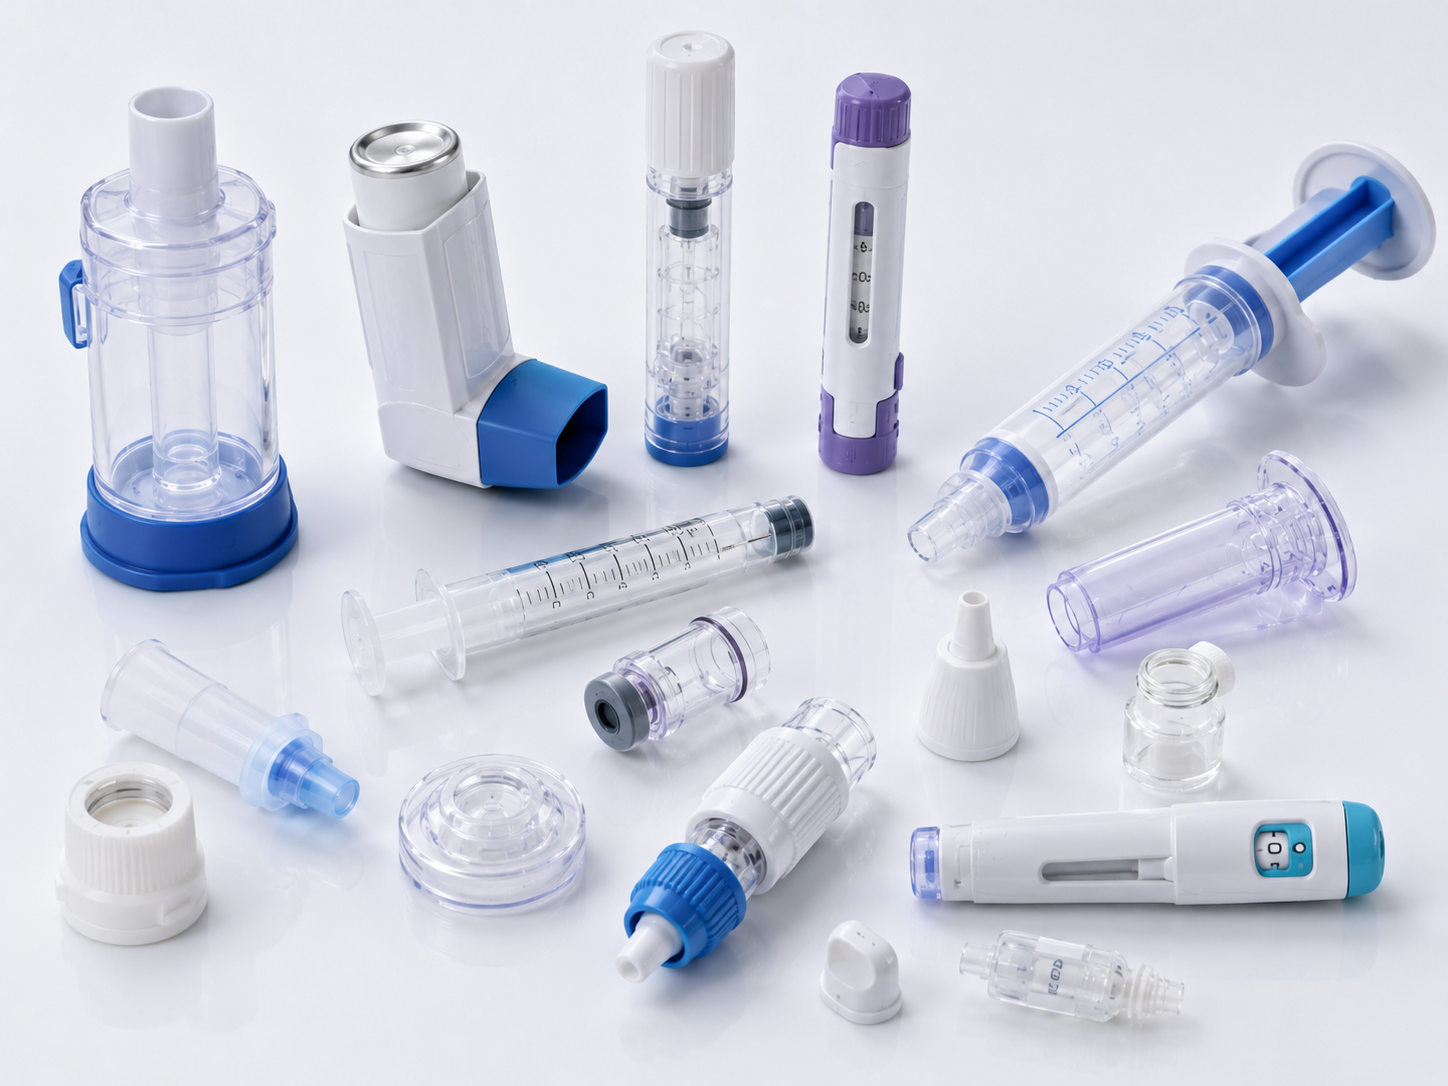
Медицинские пластиковые компоненты часто вступают в прямой или непрямой контакт с пациентами, лекарственными средствами или биологическими образцами. Поэтому контроль загрязнений в процессе производства важен так же, как и поддержание точности размеров.
Литье под давлением в чистых помещениях минимизирует количество частиц в воздухе, микробное загрязнение и посторонние примеси, помогая производителям соответствовать строгим требованиям здравоохранения.
Типичное производство в чистых помещениях сочетает в себе автоматизированное литье под давлением, роботизированную обработку деталей и герметичную упаковку для минимизации вмешательства человека.
Классы чистых помещений по общепринятой классификации
| Класс чистых помещений по ИСО | Типичные области применения в медицине |
|---|---|
| Класс чистоты ISO 8 | Одноразовые медицинские изделия |
| Класс 7 ИСО | Диагностические приборы и лабораторные расходные материалы |
| Класс ИСО 6 | Высокоточные медицинские компоненты |
| Класс 5 ИСО | Критические стерильные производственные процессы |
Помимо чистоты воздуха, производителям также следует контролировать:
- Температура и влажность
- Перепады давления воздуха
- Эффективность HEPA-фильтрации
- Процедуры надевания спецодежды персоналом
- Прослеживаемость материалов
- Техническое обслуживание оборудования
Правильное управление чистыми помещениями повышает качество продукции и снижает риски загрязнения на протяжении всего производства.
Проектирование пресс-форм Соображения относительно медицинской продукции
Медицинские пресс-формы требуют значительно более высокой точности, чем стандартные промышленные пресс-формы. Помимо точности размеров, инженеры должны учитывать совместимость со стерилизацией, качество обработки поверхности, простоту очистки и долгосрочную стабильность производства.
Ключевые факторы проектирования
- Высокоточная обработка пресс-форм
- Сбалансированные каналы охлаждения
- Правильная вентиляция для предотвращения следов горения
- Оптимизированное расположение впускного отверстия для лицевых поверхностей
- Зеркальная полировка прозрачных деталей
- Коррозионностойкие стальные сплавы для пресс-форм
- Многогнездный баланс для серийного производства
- Простота обслуживания и проверки
Для прозрачных медицинских компонентов, таких как резервуары для жидкостей и диагностические картриджи, полированные поверхности полости имеют важное значение для достижения высокой оптической прозрачности.
Рекомендуемые материалы для пресс-форм
| Компонент пресс-формы | Рекомендуемый материал |
|---|---|
| Пуансон и матрица | Нержавеющая сталь S136 |
| Вставки | Инструментальная сталь H13 |
| Основа пресс-формы | P20 / 1.2311 |
| Быстроизнашивающиеся детали | СКД61 |
Нержавеющие стальные сплавы для пресс-форм, такие как S136 широко используются, поскольку они обладают отличной коррозионной стойкостью и выдерживают многократные циклы очистки и стерилизации.


Совместимость со стерилизацией
Медицинские пластмассовые компоненты часто требуют стерилизации перед использованием. Поэтому при выборе материалов следует учитывать их совместимость с предполагаемым методом стерилизации.
Наиболее распространенные методы стерилизации включают:
Этилен оксид
Стерилизация оксидом этилена осуществляется при относительно низких температурах и подходит для многих термочувствительных пластмасс.
Типичные совместимые материалы включают:
- ПП
- ПК
- ПЭ
- АБС (в зависимости от класса)
Гамма-излучение
Гамма-стерилизация использует высокоэнергетическое излучение для уничтожения микроорганизмов. Некоторые пластики могут подвергаться изменению цвета или свойств после многократного воздействия.
Общие совместимые материалы:
- ПП
- ПЭ
- Компьютер медицинского назначения
- КУ/КОП
Паровая стерилизация (автоклавирование)
Автоклавирование подвергает компоненты воздействию насыщенного пара при высокой температуре, что требует материалов с отличной термостабильностью.
Типичные материалы:
- PPSU
- БП
- ПОДИВИТЬСЯ
- Выбранные марки высокотемпературного поликарбоната
Сравнение совместимости со стерилизацией
| Материал | Этилен оксид | Гамма | Steam |
|---|---|---|---|
| ПП | ✓ | ✓ | Ограниченный |
| ПЭ | ✓ | ✓ | ✗ |
| ПК | ✓ | Зависит от оценки | Ограниченный |
| PPSU | ✓ | ✓ | ✓ |
| ПОДИВИТЬСЯ | ✓ | ✓ | ✓ |
Выбор подходящего полимера на раннем этапе разработки продукта помогает избежать разрушения в процессе стерилизации и продлевает срок службы изделия.


Контроль качества и валидация
Литье под давлением для медицинских изделий требует документированной системы менеджмента качества для обеспечения стабильности продукции, прослеживаемости и соответствия нормативным требованиям.
Типичные мероприятия по контролю качества включают:
- Входной контроль материалов
- Квалификация пресс-формы
- Первая статья инспекции
- Внутрипроцессный контроль размеров
- Проверка на КИМ
- Функциональное тестирование
- Визуальный осмотр
- Валидация упаковки
Валидация процесса обычно включает в себя:
- IQ (Квалификация монтажа)
- Квалификация функционирования (OQ)
- Квалификация эксплуатационных характеристик
Рабочий процесс контроля качества
| Этап инспекции | Цель |
|---|---|
| Проверка сырья | Подтвердить соответствие смолы |
| Квалификация пресс-формы | Проверьте производительность инструментов |
| Первая контрольная проверка изделия | Утвердить исходные образцы продукции |
| Пооперационный контроль | Контролировать стабильность производства |
| Окончательный осмотр | Проверить соответствие продукции требованиям |
| Проверка упаковки | Обеспечьте целостность стерильной упаковки |
Документируемая прослеживаемость на всех этапах производства повышает качество контроля и упрощает прохождение нормативных аудитов.

Типичные проблемы и решения в производстве
Хотя литье под давлением отличается высокой повторяемостью, производители могут сталкиваться с техническими трудностями в процессе медицинского производства.
| Вызов | Возможная причина | Инженерное решение |
|---|---|---|
| Вспышка | Плохая посадка формы | Повысить точность пресс-формы |
| Короткий выстрел | Недостаточное наполнение | Оптимизация параметров затвора и техпроцесса |
| Утяжины | Толстостенные сечения | Изменить толщину стенки и упаковку |
| Деформация | Неравномерное охлаждение | Улучшить расположение каналов охлаждения |
| Пузыри | Влага в смоле | Правильная сушка материалов |
| Загрязнение | Плохой контроль чистого помещения | Усилить экологический менеджмент |
| Оптические дефекты | Дефекты поверхности формы | Зеркальная полировка полостей пресс-формы |
Устранение этих проблем на этапе разработки продукта снижает производственные затраты и повышает надежность изготовления.


Почему выбирают Samgo для литья медицинских изделий под давлением?
Компания Samgo поддерживает клиентов на всех этапах — от разработки концепции до серийного производства — предоставляя комплексные инженерные услуги, адаптированные для медицинских пластиковых компонентов.
Наши возможности
| Сервис | Польза для клиента |
|---|---|
| Оптимизация дизайна продукта | Улучшенная технологичность |
| Анализ технологичности (DFM) | Снижение рисков, связанных с оснасткой |
| Моделирование методом Moldflow | Оптимизированное заполнение и охлаждение |
| Производство прецизионных пресс-форм | Долгий срок службы пресс-формы и стабильность размеров |
| Литье медицинских пластмасс под давлением | Стабильное качество продукции |
| Контроль качества | Надежная проверка размеров |
| Управление проектами | Эффективная коммуникация и доставка |
Наша инженерная команда специализируется на обеспечении точности, стабильности и эффективности производства для производителей медицинских изделий по всему миру.
Часто задаваемые вопросы
Какие материалы чаще всего используются для медицинского литья под давлением?
Медицинского назначения ПП, ПК, ПЭ, АБС, ППСУ, ПЭЭК, ЦОК и СОП являются одними из наиболее часто используемых материалов в зависимости от механических, химических требований и требований к стерилизации продукта.
Всегда ли требуется литье в чистых помещениях?
Необязательно. Требуемый класс чистого помещения зависит от предполагаемого назначения продукта, нормативных требований и риска загрязнения.
Можно ли изготавливать прозрачные медицинские компоненты методом литья под давлением?
Да. Такие материалы, как поликарбонат оптического качества и циклические олефиновые полимеры (COC/COP), широко используются для изготовления прозрачных медицинских изделий и диагностических картриджей.
Каковы стандарты качества важны для медицинского литья под давлением?
Производители обычно внедряют системы качества, соответствующие ИСО 13485, в то время как биосовместимость материала может оцениваться в соответствии с ИСО 10993. Нормативные требования различаются в зависимости от рынка и классификации устройств.
CNC Plastic Prototypes vs. Injection Molded Parts: Key Differences Engineers Should Understand
Compare CNC plastic prototypes and injection molded parts in material properties, dimensions, warpage, surface finish, geometry, cost and production performance.
Draft Angle in Injection Mold Design: Improving Part Quality, Ejection and Tooling Efficiency
Discover how draft angles affect injection mold design, part ejection, surface texture, dimensional accuracy, ribs, bosses and long-term tooling performance.
Injection Molding Shrinkage: How to Control Part Dimensions from Mold Design to Production
Learn how injection molding shrinkage affects mold dimensions, tolerances and warpage, and how material, gate design, packing, cooling and mold trials help control final plastic part dimensions.