

ข้อกำหนดการฉีดขึ้นรูปในห้องคลีนรูม
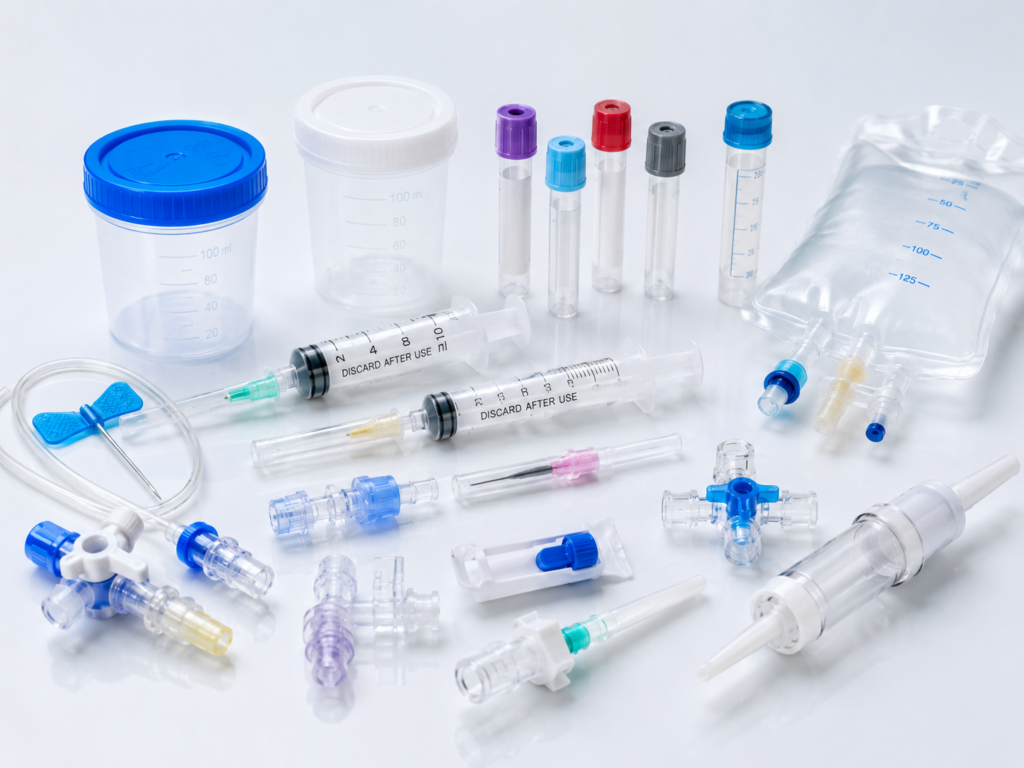
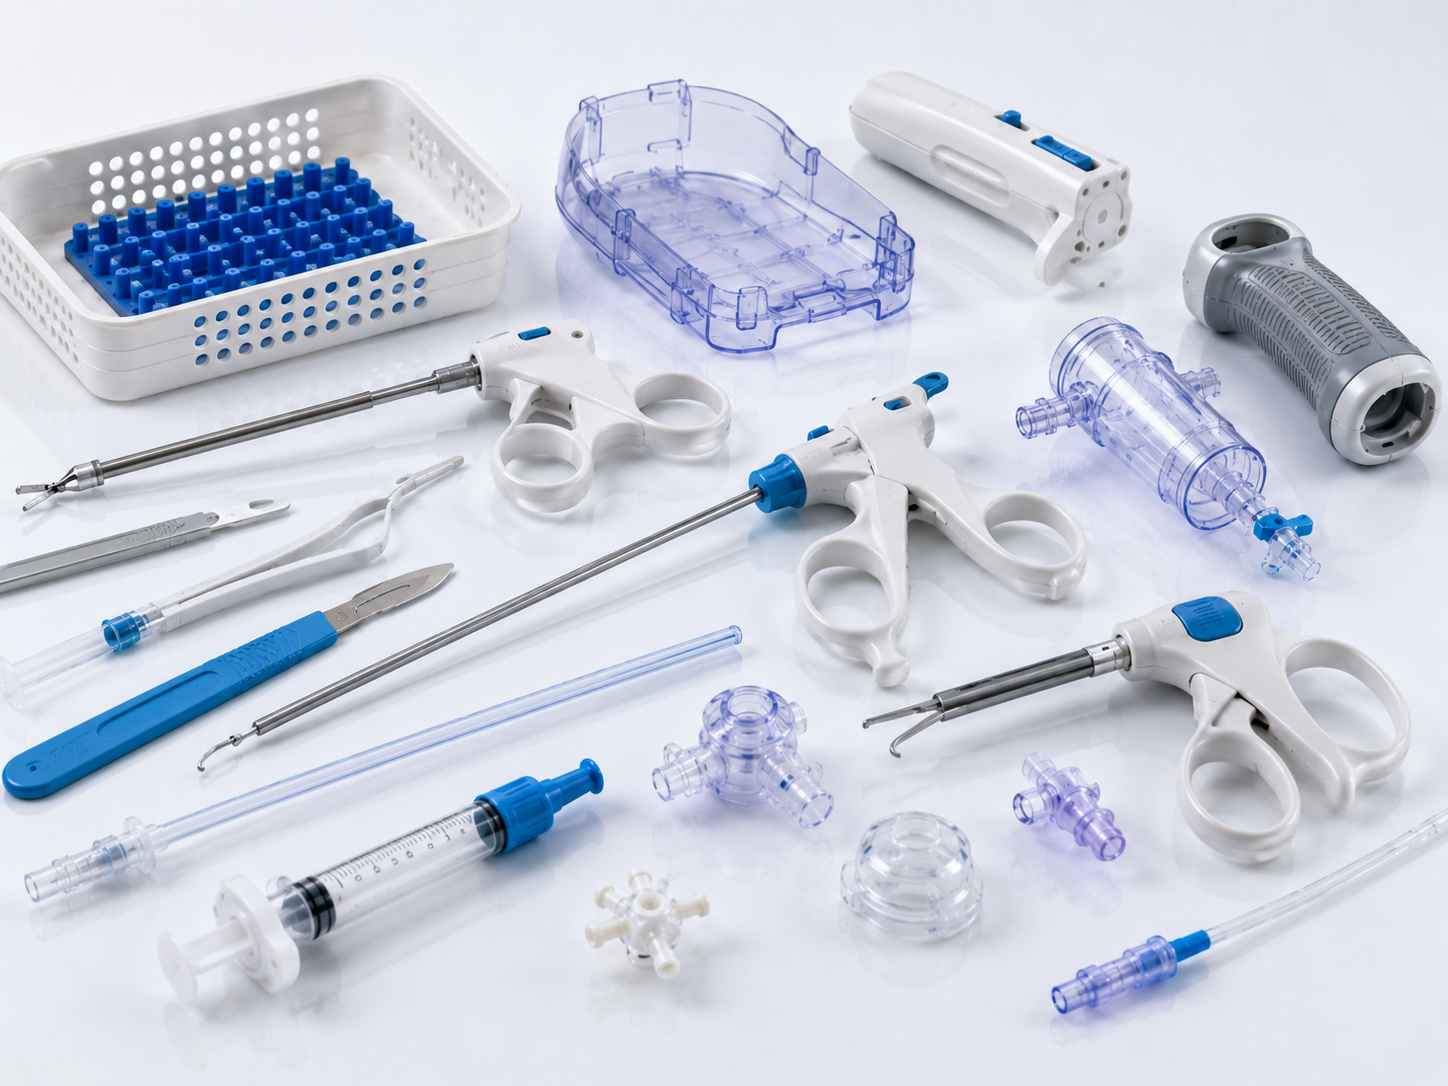
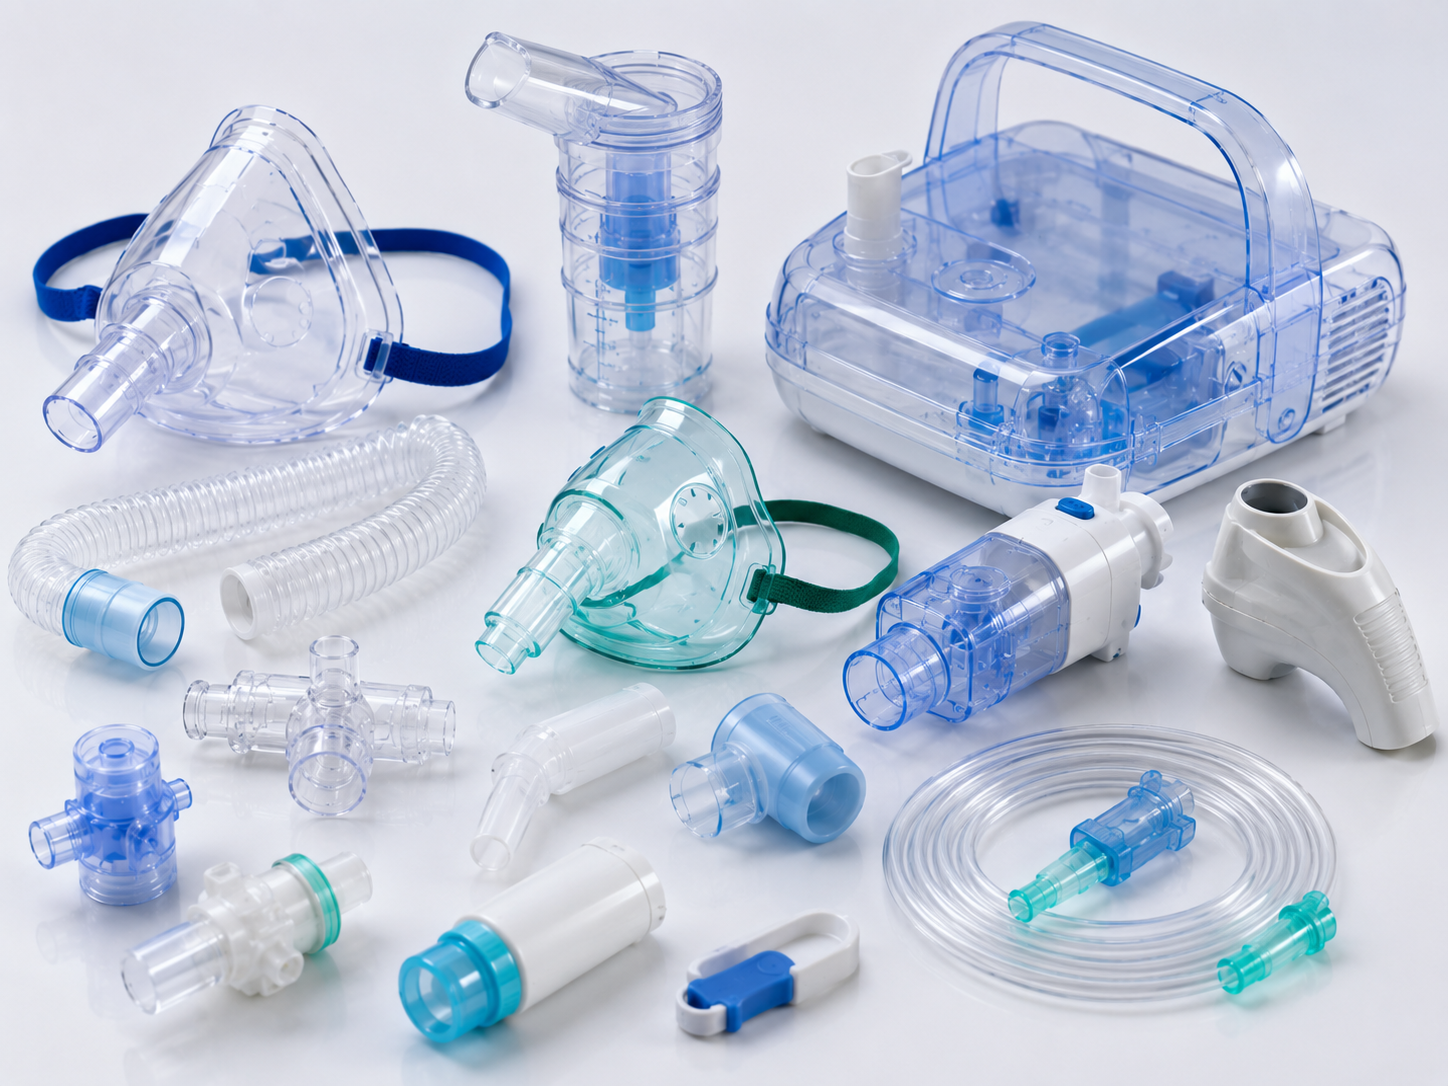
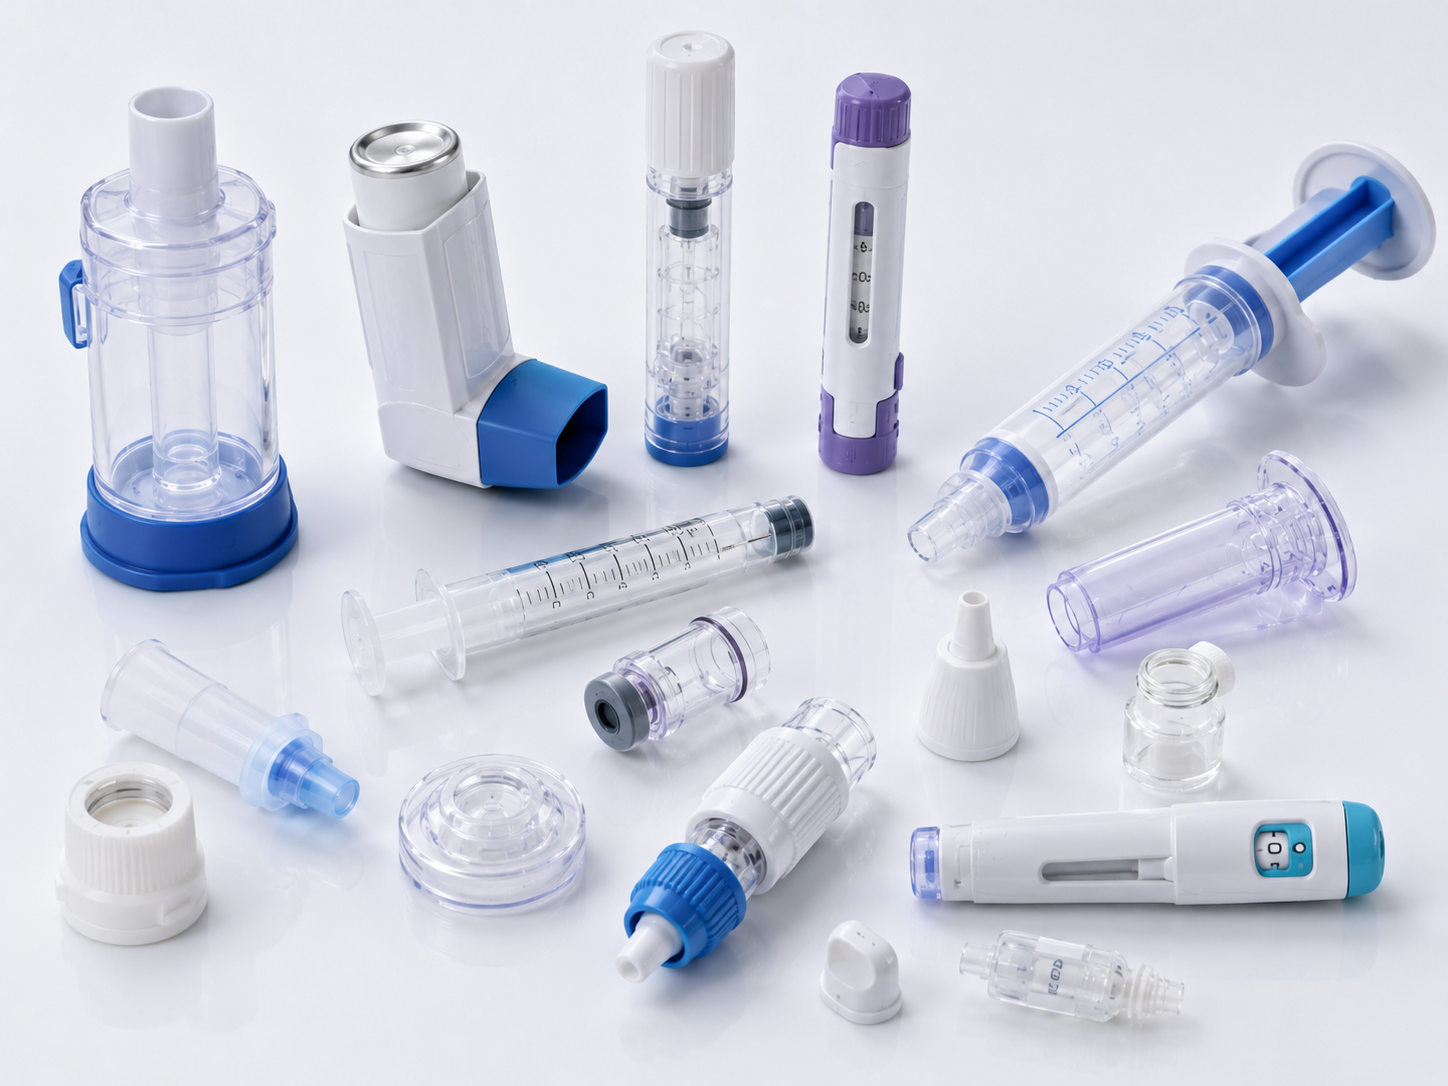
ชิ้นส่วนพลาสติกทางการแพทย์มักสัมผัสโดยตรงหรือโดยอ้อมกับผู้ป่วย ยา หรือตัวอย่างทางชีวภาพ ดังนั้น การควบคุมการปนเปื้อนในระหว่างกระบวนการผลิตจึงมีความสำคัญไม่แพ้การรักษาความแม่นยำด้านมิติ.
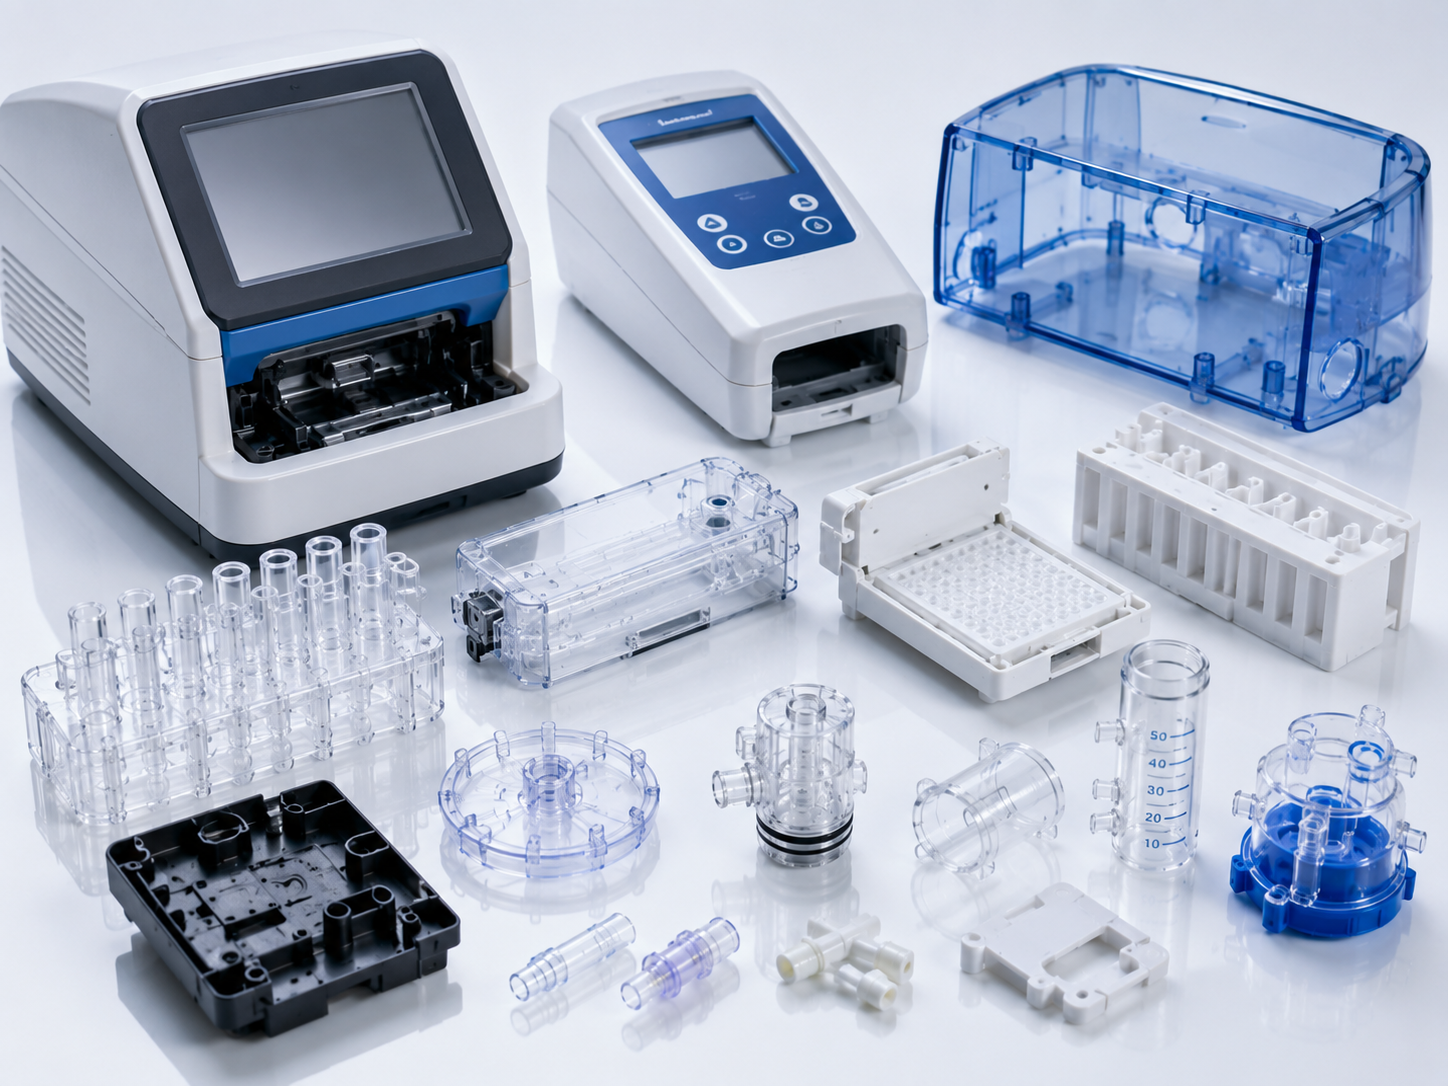
การฉีดขึ้นรูปพลาสติกในห้องสะอาดช่วยลดอนุภาคในอากาศ การปนเปื้อนของจุลินทรีย์ และสิ่งแปลกปลอม ซึ่งช่วยให้ผู้ผลิตสามารถปฏิบัติตามข้อกำหนดด้านการดูแลสุขภาพที่เข้มงวดได้.
การผลิตในคลีนรูมทั่วไปเป็นการผสมผสานระหว่างการฉีดขึ้นรูปอัตโนมัติ การใช้หุ่นยนต์จัดการชิ้นงาน และการบรรจุหีบห่อแบบซีลปิด เพื่อลดการเข้าไปเกี่ยวข้องของมนุษย์.
ระดับห้องคลีนรูมทั่วไป
| ระดับห้องคลีนรูมตามมาตรฐาน ISO | การใช้งานทางการแพทย์ทั่วไป |
|---|---|
| มาตรฐาน ISO ระดับ 8 | ผลิตภัณฑ์ทางการแพทย์แบบใช้ครั้งเดียวทิ้ง |
| ไอเอสโอ คลาส 7 | อุปกรณ์วินิจฉัยและวัสดุสิ้นเปลืองในห้องปฏิบัติการ |
| ISO คลาส 6 | ชิ้นส่วนทางการแพทย์ที่มีความแม่นยำสูง |
| ISO Class 5 | กระบวนการผลิตที่ปราศจากเชื้ออย่างวิกฤต |
นอกเหนือจากความสะอาดของอากาศแล้ว ผู้ผลิตควรตรวจสอบสิ่งต่อไปนี้ด้วย:
- อุณหภูมิและความชื้น
- ความแตกต่างของความดันอากาศ
- ประสิทธิภาพการกรองแบบ HEPA
- ขั้นตอนการสวมชุดปฏิบัติงานของบุคลากร
- การสอบย้อนกลับของวัสดุ
- การบำรุงรักษาอุปกรณ์
การจัดการห้องคลีนรูมที่เหมาะสมช่วยปรับปรุงคุณภาพของผลิตภัณฑ์พร้อมทั้งลดความเสี่ยงจากการปนเปื้อนตลอดกระบวนการผลิต.
การออกแบบแม่พิมพ์ ข้อควรพิจารณาสำหรับผลิตภัณฑ์ทางการแพทย์
แม่พิมพ์ทางการแพทย์ต้องการความแม่นยำสูงกว่าแม่พิมพ์อุตสาหกรรมทั่วไปอย่างมาก นอกจากความแม่นยำทางมิติแล้ว วิศวกรยังต้องคำนึงถึงความเข้ากันได้กับการฆ่าเชื้อ ความเรียบของพื้นผิว ความง่ายในการทำความสะอาด และความเสถียรในการผลิตในระยะยาวด้วย.
ข้อควร ในการออกแบบหลัก
- การตัดแต่งขึ้นรูปแม่พิมพ์ความแม่นยำสูง
- ช่องความเย็นที่สมดุล
- การระบายอากาศที่เหมาะสมเพื่อกำจัดรอยไหม้
- ตำแหน่งเกตที่เหมาะสมที่สุดสำหรับพื้นผิวงานความงาม
- การขัดเงาแบบกระจกสำหรับชิ้นส่วนโปร่งใส
- เหล็กกล้าแม่พิมพ์ทนการกัดกร่อน
- ความสมดุลของแม่พิมพ์หลายโพรงสำหรับการผลิตจำนวนมาก
- บำรุงรักษาและตรวจสอบความถูกต้องได้ง่าย
สำหรับชิ้นส่วนทางการแพทย์โปร่งใส เช่น ถังเก็บของเหลวและตลับวินิจฉัย พื้นผิวโพรงแม่พิมพ์ที่ขัดเงาเป็นสิ่งจำเป็นเพื่อให้ได้ความใสทาง光学ที่สูง (ขออภัย: เพื่อให้ได้ความใสทางแสงที่สูง).
วัสดุแม่พิมพ์ที่แนะนำ
| ชิ้นส่วนแม่พิมพ์ | วัสดุที่แนะนำ |
|---|---|
| แกนและเบ้าพิมพ์ | เหล็กกล้าไร้สนิม S136 |
| แทรก | เหล็กกล้าเครื่องมือ H13 |
| ฐานแม่พิมพ์ | พี 20 / 1.2311 |
| ชิ้นส่วนสึกหรอ | SKD61 |
เหล็กกล้าไร้สนิมสำหรับทำแม่พิมพ์ เช่น S136 ถูกนำมาใช้อย่างแพร่广เนื่องจากมีความต้านทานการกัดกร่อนที่ดีเยี่ยมและสามารถทนต่อรอบการทำความสะอาดและการฆ่าเชื้อซ้ำๆ ได้.


ความเข้ากันได้กับการฆ่าเชื้อ
ชิ้นส่วนพลาสติกทางการแพทย์มักจะต้องผ่านการฆ่าเชื้อก่อนใช้งาน ดังนั้นการเลือกใช้วัสดุจึงควรคำนึงถึงความเข้ากันได้กับวิธีการฆ่าเชื้อที่ตั้ง ใช้งานด้วย.
วิธีการทำหมันที่พบบ่อยที่สุด ได้แก่:
เอทิลีนออกไซด์ (EtO)
การฆ่าเชื้อด้วยเอทิลีนออกไซด์ทำงานที่อุณหภูมิค่อนข้างต่ำและเหมาะสมกับวัสดุพลาสติกที่ไวต่อความร้อนจำนวนมาก.
วัสดุที่เข้ากันได้โดยทั่วไป ได้แก่:
- พีพี
- พีซี
- PE
- ABS (ขึ้นอยู่กับเกรด)
การฉายรังสีแกมมา
การฆ่าเชื้อด้วยรังสีแกมมาใช้รังสีพลังงานสูงเพื่อกำจัดจุลินทรีย์ พลาสติกบางชนิดอาจมีสีเปลี่ยนไปหรือคุณสมบัติเปลี่ยนไปหลังจากการได้รับรังสีซ้ำ ๆ.
วัสดุที่เข้ากันได้ทั่วไป:
- พีพี
- PE
- พีซีระดับการแพทย์บางรุ่น
- COC/COP
การทำให้ปราศจากเชื้อด้วยไอน้ำ (หม้อนึ่งฆ่าเชื้อ)
กระบวนการนึ่งฆ่าเชื้อด้วยหม้อไอน้ำแรงดันสูง (Autoclaving) ทำให้ชิ้นส่วนสัมผัสกับไออิ่มตัวที่มีอุณหภูมิสูง ซึ่งต้องใช้วัสดุที่มีเสถียรภาพทางความร้อนเป็นเลิศ.
วัสดุทั่วไป:
- พีพีเอสยู
- มอ.
- PEEK
- เกรดโพลีคาร์บอเนตทนความร้อนสูงที่เลือกสรร
การเปรียบเทียบความเข้ากันได้ของการฆ่าเชื้อ
| วัสดุ | เอทิลีนออกไซด์ | แกมมา | สตีม |
|---|---|---|---|
| พีพี | ✓ | ✓ | จำกัด |
| PE | ✓ | ✓ | ✗ |
| พีซี | ✓ | ขึ้นอยู่กับระดับชั้น | จำกัด |
| พีพีเอสยู | ✓ | ✓ | ✓ |
| PEEK | ✓ | ✓ | ✓ |
การเลือกโพลีเมอร์ที่เหมาะสมตั้งแต่เนิ่นๆ ในขั้นตอนการพัฒนาผลิตภัณฑ์ช่วยหลีกเลี่ยงการเสื่อมสภาพระหว่างการฆ่าเชื้อและช่วยยืดอายุการใช้งานของผลิตภัณฑ์.


การควบคุมคุณภาพและการตรวจสอบความถูกต้อง
การฉีดขึ้นรูปพลาสติกทางการแพทย์จำเป็นต้องมีระบบการจัดการคุณภาพที่มีเอกสารประกอบ เพื่อให้มั่นใจได้ถึงความสม่ำเสมอของผลิตภัณฑ์ การตรวจสอบย้อนกลับได้ และการปฏิบัติตามข้อกำหนดด้านกฎระเบียบ.
กิจกรรมการควบคุมคุณภาพทั่วไป ได้แก่:
- การตรวจสอบวัสดุก่อนรับเข้า
- การรับรองแม่พิมพ์
- การตรวจสอบชิ้นงานตัวอย่างชิ้นแรก
- การตรวจสอบมิติในกระบวนการผลิต
- การตรวจสอบด้วย CMM
- การทดสอบการทำงาน
- การตรวจสอบด้วยสายตา
- การตรวจสอบความถูกต้องของบรรจุภัณฑ์
การตรวจสอบความถูกต้องของกระบวนการมักประกอบด้วย:
- การตรวจสอบคุณลักษณะของการติดตั้งเครื่องมือ
- การคุณสมบัติเชิงปฏิบัติการ
- การทดสอบความสมบูรณ์ของกระบวนการตามเกณฑ์ที่กำหนด (PQ)
กระบวนการควบคุมคุณภาพ
| ขั้นตอนการตรวจสอบ | วัตถุประสงค์ |
|---|---|
| การตรวจสอบวัตถุดิบ | ยืนยันความสอดคล้องของเรซิน |
| การรับรองแม่พิมพ์ | ตรวจสอบประสิทธิภาพของเครื่องมือ |
| การตรวจสอบชิ้นงานชิ้นแรก | อนุมัติตัวอย่างการผลิตชุดแรก |
| การตรวจสอบในกระบวนการผลิต | ตรวจสอบเสถียรภาพการผลิต |
| การตรวจสอบขั้นสุดท้าย | ตรวจสอบความถูกต้องตามข้อกำหนดของผลิตภัณฑ์ |
| การตรวจสอบบรรจุภัณฑ์ | รับรองความสมบูรณ์ของบรรจุภัณฑ์ที่ปราศจากเชื้อ |
การตรวจสอบย้อนกลับที่บันทึกไว้ตลอดการผลิตช่วยปรับปรุงการประกันคุณภาพและทำให้การตรวจสอบตามกฎระเบียบง่ายขึ้น.

ความท้าทายทั่วไปในการผลิตและแนวทางแก้ไข
แม้ว่าการฉีดขึ้นรูปจะมีความสามารถในการทำซ้ำสูง แต่ผู้ผลิตอาจพบกับความท้าทายทางเทคนิคในระหว่างการผลิตทางการแพทย์.
| ความท้าทาย | สาเหตุที่เป็นไปได้ | โซลูชันทางวิศวกรรม |
|---|---|---|
| แฟลช | การประกอบแม่พิมพ์ไม่สนิท | เพิ่มความแม่นยำของแม่พิมพ์ |
| ช็อตสั้น | การเติมที่ไม่เพียงพอ | ปรับแต่งพารามิเตอร์ของเกตและกระบวนการผลิต |
| รอยยุบตัว | ส่วนผนังหนา | ออกแบบความหนาของผนังและการบรรจุภัณฑ์ใหม่ |
| การโก่งตัว | การทำความเย็นที่ไม่สม่ำเสมอ | ปรับปรุงการจัดวางช่องหล่อเย็น |
| ฟองสบู่ | ความชื้นในเรซิน | การอบแห้งวัสดุอย่างถูกวิธี |
| การปนเปื้อน | การควบคุมห้องคลีนรูมที่ไม่ดี | เสริมสร้างการจัดการสิ่งแวดล้อม |
| ความบกพร่องทางออปติก | ความไม่สมบูรณ์ของผิวแม่พิมพ์ | ขัดเงาผิวเบ้าแม่พิมพ์แบบมิเรอร์โพลิช |
การแก้ไขปัญหาเหล่านี้ในระหว่างการพัฒนาผลิตภัณฑ์ช่วยลดต้นทุนการผลิตและเพิ่มความน่าเชื่อถือในการผลิต.


ทำไมจึงควรเลือก Samgo สำหรับการฉีดขึ้นรูปทางการแพทย์
ที่ Samgo เราสนับสนุนลูกค้าตั้งแต่การพัฒนาแนวคิดจนถึงการผลิตจำนวนมาก ด้วยบริการวิศวกรรมที่ครบวงจรซึ่งปรับแต่งมาสำหรับชิ้นส่วนพลาสติกทางการแพทย์.
ความสามารถของเรา
| บริการ | ประโยชน์ที่ลูกค้าได้รับ |
|---|---|
| การปรับปรุงการออกแบบผลิตภัณฑ์ | ปรับปรุงความสามารถในการผลิต |
| การวิเคราะห์เพื่อการผลิต (DFM) | ความเสี่ยงเรื่องเครื่องมือที่ลดลง |
| การจำลองโมลด์โฟลว์ | การเติมและการหล่อเย็นที่เหมาะสมที่สุด |
| การผลิตแม่พิมพ์ความละเอียดสูง | อายุแม่พิมพ์ยาวนานและความเสถียรของมิติ |
| การฉีดขึ้นรูปพลาสติกทางการแพทย์ | คุณภาพการผลิตที่สม่ำเสมอ |
| การตรวจสอบคุณภาพ | การตรวจสอบมิติที่เชื่อถือได้ |
| การบริหารโครงการ | การสื่อสารและการจัดส่งที่มีประสิทธิภาพ |
ทีมวิศวกรของเรามุ่งเน้นการส่งมอบความแม่นยำ ความสม่ำเสมอ และประสิทธิภาพในการผลิตให้กับผู้ผลิตอุปกรณ์ทางการแพทย์ทั่วโลก.
คำถามที่พบบ่อย
วัสดุใดที่นิยมใช้มากที่สุดสำหรับการฉีดขึ้นรูปทางการแพทย์
เกรดทางการแพทย์ PP, PC, PE, ABS, PPSU, PEEK, COC และ COP เป็นหนึ่งในวัสดุที่นิยมใช้มากที่สุด ทั้งนี้ขึ้นอยู่กับข้อกำหนดทางกล เคมี และการฆ่าเชื้อของผลิตภัณฑ์.
การขึ้นรูปในห้องสะอาดจำเป็นต้องมีเสมอไปหรือไม่
ไม่จำเป็นเสมอไป ระดับความสะอาดของห้องคลีนรูมที่กำหนดนั้นขึ้นอยู่กับการใช้งานตามวัตถุประสงค์ของผลิตภัณฑ์ ข้อกำหนดด้านกฎระเบียบ และความเสี่ยงจากการปนเปื้อน.
ชิ้นส่วนทางการแพทย์แบบใสสามารถขึ้นรูปด้วยการฉีดขึ้นรูปได้หรือไม่
ใช่ วัสดุอย่างโพลีคาร์บอเนตเกรดออปติกและไซคลิกโอเลฟินพอลิเมอร์ (COC/COP) ถูกนำมาใช้อย่างแพร่หลายสำหรับอุปกรณ์ทางการแพทย์แบบใสและตลับวินิจฉัยโรค.
มาตรฐานคุณภาพใดบ้างที่มีความสำคัญสำหรับการฉีดขึ้นรูปทางการแพทย์
โดยทั่วไปผู้ผลิตจะใช้ระบบคุณภาพที่สอดคล้องกับ ไอเอสโอ 13485, ในขณะที่ความเข้ากันได้ทางชีวภาพของวัสดุอาจได้รับการประเมินตาม ISO 10993. ข้อกำหนดด้านกฎระเบียบแตกต่างกันไปตามตลาดและการจัดประเภทของอุปกรณ์.
CNC Plastic Prototypes vs. Injection Molded Parts: Key Differences Engineers Should Understand
Compare CNC plastic prototypes and injection molded parts in material properties, dimensions, warpage, surface finish, geometry, cost and production performance.
Draft Angle in Injection Mold Design: Improving Part Quality, Ejection and Tooling Efficiency
Discover how draft angles affect injection mold design, part ejection, surface texture, dimensional accuracy, ribs, bosses and long-term tooling performance.
Injection Molding Shrinkage: How to Control Part Dimensions from Mold Design to Production
Learn how injection molding shrinkage affects mold dimensions, tolerances and warpage, and how material, gate design, packing, cooling and mold trials help control final plastic part dimensions.