جدول المحتويات
مقدمة
القولبة بالحقن البلاستيكي تُعدّ إحدى أكثر عمليات التصنيع كفاءة إنتاج مكونات بلاستيكية عالية الجودة بدقة استثنائية وقابلية تكرار. ومع ذلك، فإن جودة كل منتج مصبوب تعتمد بشكل كبير على تصميم وبناء قالب الحقن نفسه. إن القالب المصمم هندسياً بشكل جيد هو أكثر بكثير من مجرد كتلة من الفولاذ؛ فهو نظام ميكانيكي متطور يتحكم في تدفق البلاستيك المنصهر، والتبريد، وإخراج القطع، والدقة الأبعاد، وكفاءة الإنتاج.
أن قالب حقن عادةً ما يتكون من عشرات أو حتى مئات المكونات المصنعة بدقة والتي تعمل معاً طوال كل دورة تشكيل. ولكل مكون غرض محدد، بدءاً من توجيه البلاستيك المنصهر إلى التجويف وحتى إزالة الجزء النهائي دون تلف. حتى التحسينات البسيطة في هيكل القالب يمكن أن تقلل بشكل كبير من وقت الدورة، وتتحسن جودة المنتج، وتطيل عمر القالب، وتخفض تكاليف التصنيع.
بالنسبة للمهندسين ومصممي المنتجات ومختصي المشتريات، يُعد فهم هيكل القالب أمراً أساسياً عند تطوير منتجات جديدة. كما أن معرفة مكونات القالب تساعد في تبسيط التواصل مع مصنعي القوالب أثناء تطوير المنتجات ومراجعات التصميم من أجل التصنيع (DFM).
في سامغو، يُعد تصنيع قوالب الحقن خبرتنا الأساسية. يتم تصميم كل قالب باستخدام برامج التصميم بمساعدة الحاسوب (CAD) المتقدمة، وتحليل قابلية التصنيع (DFM)، ومحاكاة تدفق القالب (Moldflow)، والتشغيل الدقيق لضمان إنتاج موثوق على المدى الطويل. في هذا الدليل، نوضح المكونات الأساسية لقالب الحقن، وكيفية عمل كل نظام، ولماذا يُعد التصميم السليم للقالب أمراً بالغ الأهمية لنجاح عملية حقن البلاستيك.
ما هو هيكل قالب الحقن؟
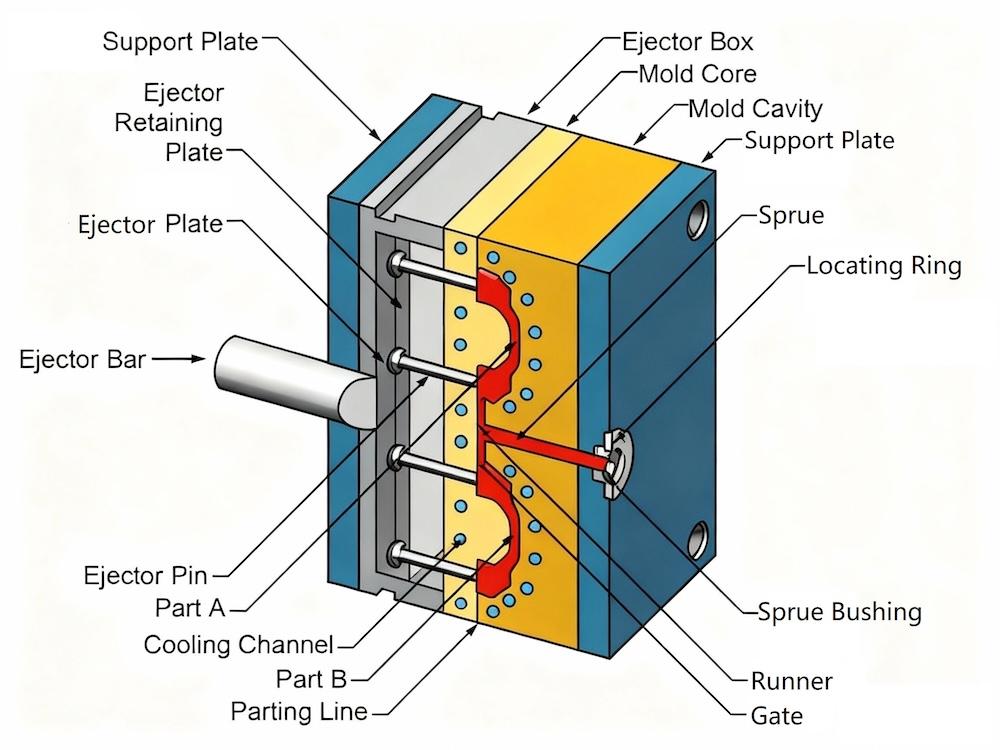
أن قالب حقن تشير البنية إلى النظام الميكانيكي الكامل المستخدم لتشكيل البلاستيك المنصهر إلى منتجات نهائية. وهي تتكون من أنظمة متعددة متكاملة تتحكم في تدفق البلاستيك، والتبريد، المحاذاة، والقذف، والحركة أثناء دورة القولبة.
علىข้อมูล الأداة المعدنية البسيطة، يُعد قالب الحقن تجميعة دقيقة يجب أن يعمل فيها كل مكون بتوافق مع دقة عالية. تؤثر الهية العامة على:
- جودة القطعة
- دقة الأبعاد
- تشطيب السطح
- سرعة الإنتاج
- متانة القالب
- متطلبات الصيانة
- تكلفة التصنيع
يعمل هيكل القالب المصمم بشكل صحيح على تقليل عيوب الإنتاج مثل الزوائد البلاستيكية، وعلامات الانكماش، والالتواء، والقصور في الحقن، والتاكل المفرط، مع زيادة كفاءة الإنتاج إلى أقصى حد.
الوظائف الرئيسية لقالب الحقن
| وظيفة | وصف |
|---|---|
| تشكيل بلاستيكي | يشكل البلاستيك المنصهر بالهندسة المطلوبة |
| تبريد | يزيل الحرارة بسرعة وبشكل متساوٍ لتقصير وقت دورة التشغيل |
| التوجيه | يضمن المحاذاة الدقيقة بين نصفي القالب |
| طرد | يُخرج القطع الجاهزة دون تلف |
| التنفيس عن الغضب | يسمح للهواء المحبوس بالخروج أثناء التعبئة |
| الدعم | يحافظ على الصلابة الهيكلية تحت ضغط الحقن |
المكونات الأساسية قالب الحقن
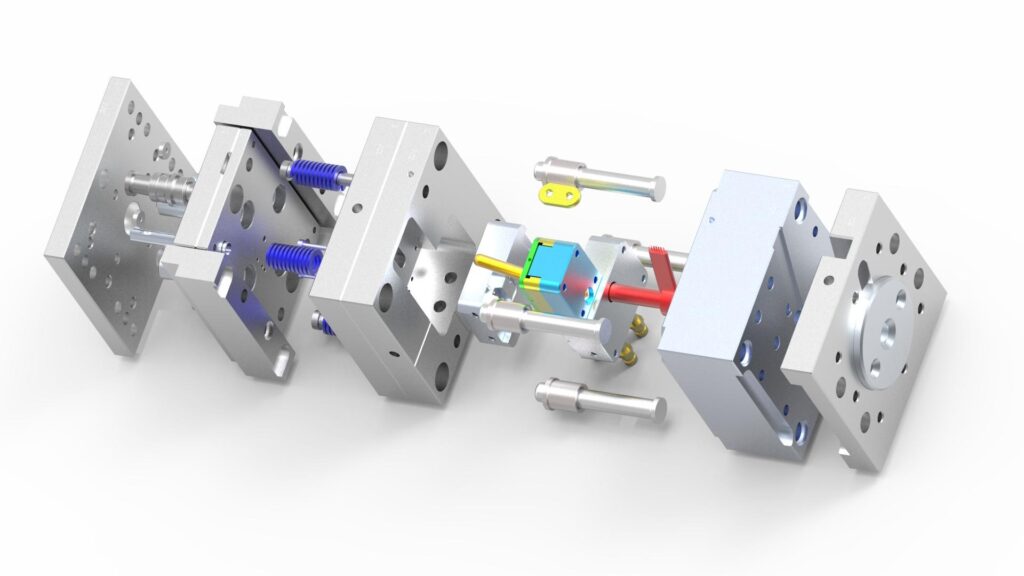
على الرغم من أن هياكل القوالب تختلف باختلاف المنتجات، إلا أن معظم قوالب الحقن تتضمن عدة أنظمة أساسية.
أجزاء القوالب القياسية
| مكون | الوظيفة الأساسية |
|---|---|
| قاعدة القالب | يدعم تجميع القالب بالكامل |
| الجوهر | يُكلِّف الهندسة الداخلية للجزء البلاستيكي |
| تجويف | يشكل السطح الخارجي للقطعة |
| جلبة الصب | ينقل البلاستيك المنصهر إلى نظام القنوات |
| عداء | يوزّع البلاستيك المنصهر داخل القالب |
| بوابة | يتحكم في دخول المادة إلى التجويف |
| قنوات التبريد | تنظيم درجة حرارة القالب |
| نظام الطرد | يزيل الجزء المصبوب |
| أعمدة وجلب الدليل | ضمان المحاذاة الدقيقة |
| دبابيس الإرجاع | إعادة ضبط نظام القاذف |
| لوحات الدعم | زيادة صلابة القالب |
| لوحة تآكل | تقليل الاحتكاك في المكونات المتحركة |
يجب تصنيع كل مكون بتفاوتات دقيقة لضمان إنتاج مستقر على مدار آلاف - أو حتى ملايين - دورات القولبة.
قاعدة القالب: أساس القالب
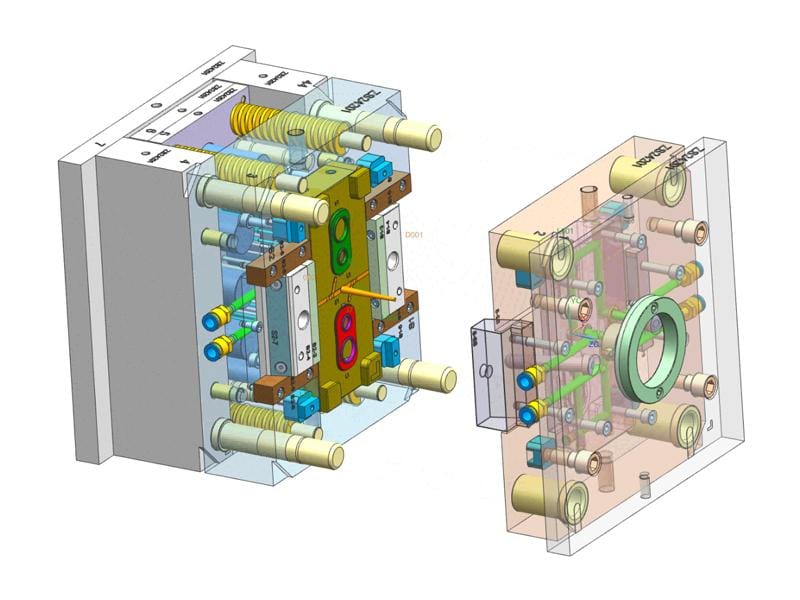
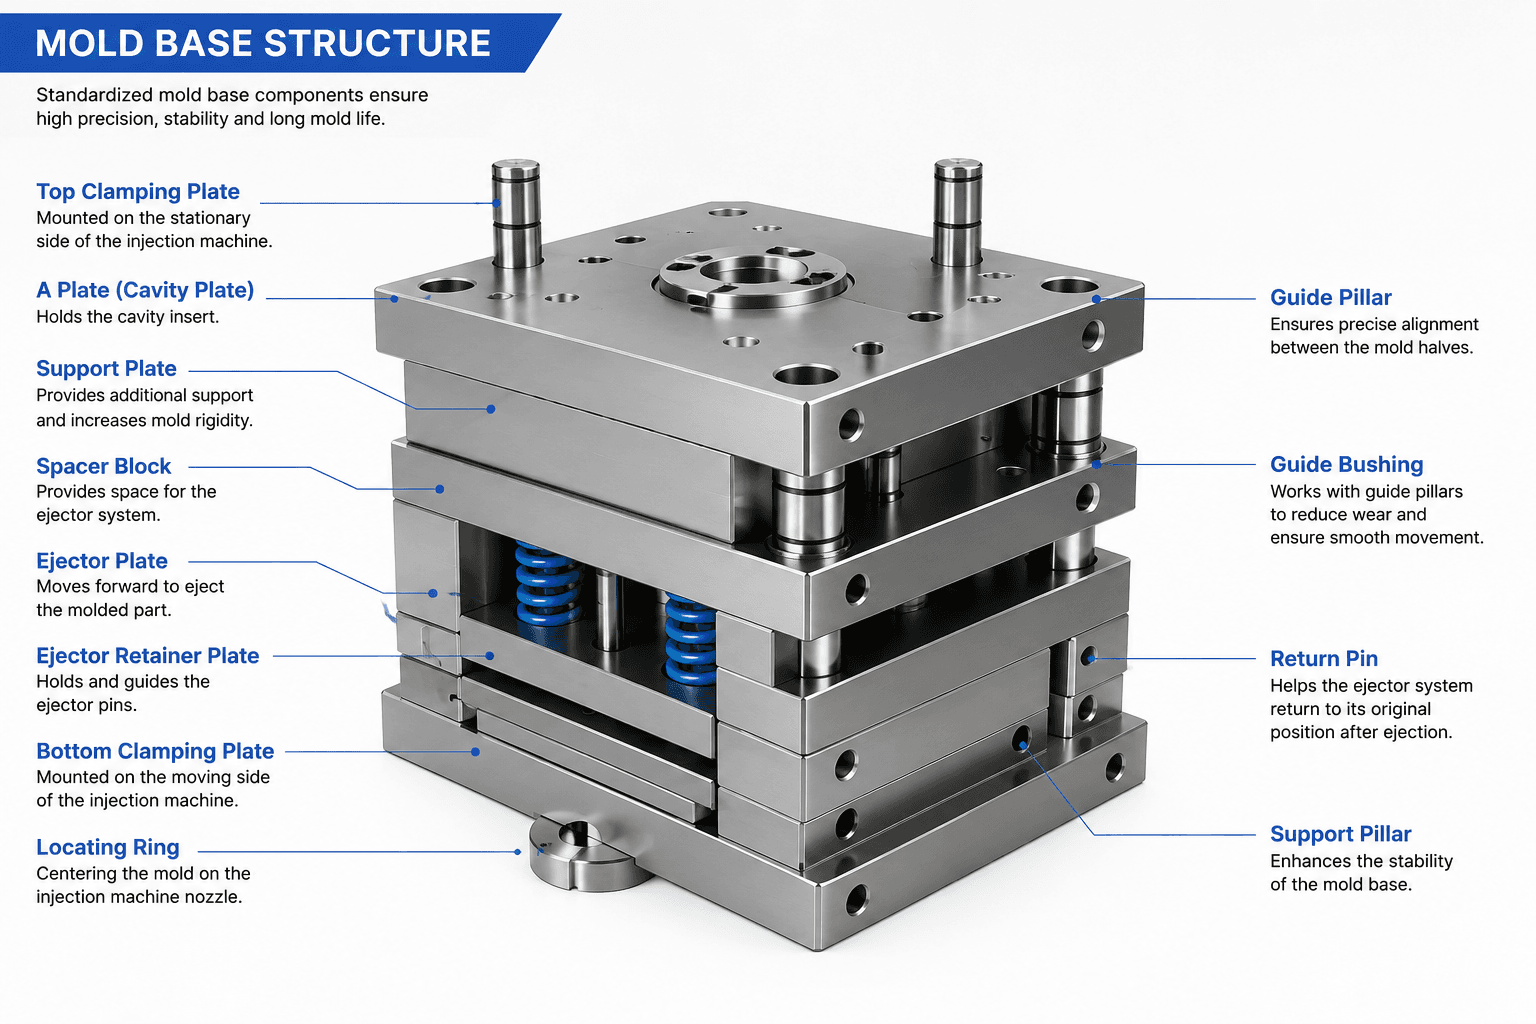
توفر قاعدة القالب الدعم الهيكلي لجميع مكونات القالب الأخرى. فهي تحافظ على صلابة القالب أثناء عملية الحقن، وتضمن محاذاة أجزائه، وتضم الأنظمة المتحركة مثل ألواح الطرد وأعمدة التوجيه.
يستخدم معظم صانعي القوالب المحترفين أنظمة قواعد قوالب قياسية من مصنعين مثل HASCO أو DME أو LKM أو FUTABA. تعمل القياسية على تبسيط الصيانة، وتقليل المهل الزمنية، وضمان التوافق مع مكونات الاستبدال.
مكونات قواعد القوالب النمطية
| مكون | الغرض |
|---|---|
| لوحة التثبيت العلوية | يقوم بتركيب القالب على آلة الحقن |
| اللوحة أ | يحمل حشوة التجويف |
| لوحة B | يحمل الحشو الأساسي |
| لوحة دعم | يعزز هيكل القالب |
| كتل مباعدة | أفرغ مساحة لنظام الطرد |
| صفيحة التثبيت السفلية | يؤمن النصف المتحرك للقالب |
يعتمد اختيار حجم قاعدة القالب على أبعاد القطعة، والمساحة الإسقاطية، وضغط الحقن، ومواصفات الآلة.
القلب والتجويف: تشكيل المنتج
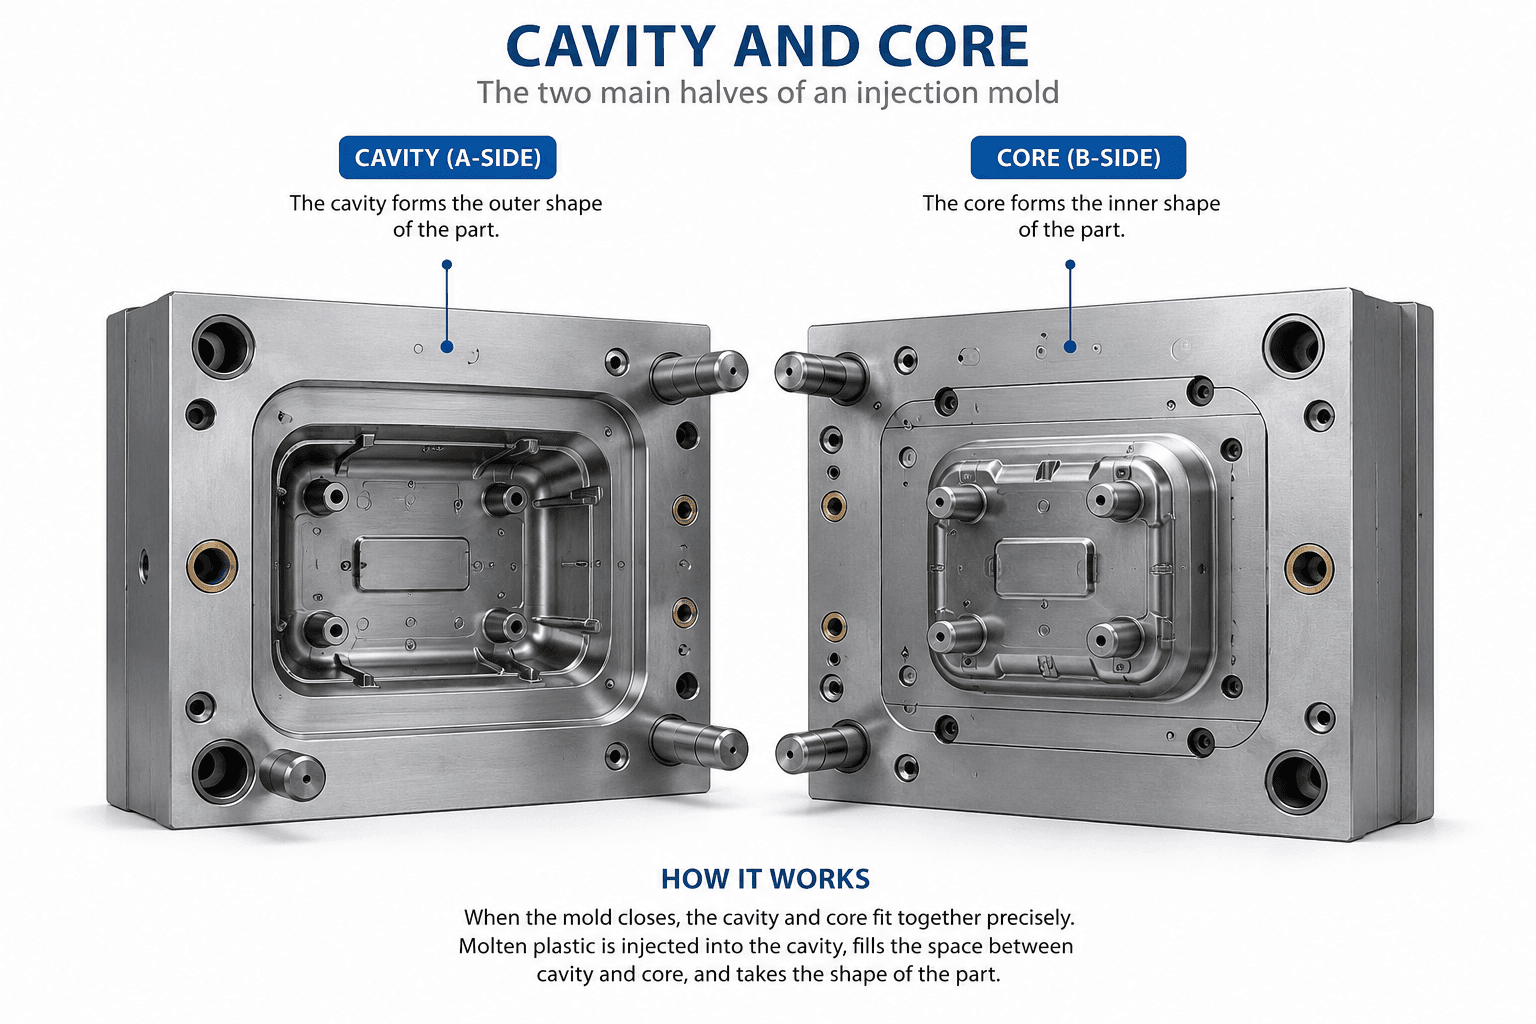
ال الجوهر و تجويف تُعدّ هذه العناصر جوهر كل قالب حقن. فهي تحدد معًا الشكل الهندسي النهائي للقطعة المصبوبة.
- التجويف يشكل السطح الخارجي للمنتج.
- الجوهر تشكل الملامح الداخلية، مثل الثقوب والأضلاع والنتوءات وهياكل التثبيت.
تحدد الفجوة بين قلب القالب والتجويف سمك الجدار للقطعة البلاستيكية النهائية. تعد دقة التشغيل الآلي العالية وتشطيب السطح الممتاز أمران ضروريان لضمان اتساق الأبعاد ومظهر المنتج.
فولاذ القوالب الشائع
| درجة الصلب | الخصائص | الapplications النموذجية |
|---|---|---|
| P20 | قابلية تشغيل جيدة، اقتصادي | قوالب عامة الأغراض |
| 718H | مصلد مسبقاً، قابلية ممتازة للصقل | المنتجات الاستهلاكية |
| NAK80 | تشطيب مرآهي فائق | أجزاء تجميلية وشفافة |
| S136 | فولاذ مقاوم للصدأ ومقاوم للتآكل | قوالب طبية وبصرية ومخصصة للصناعات الغذائية |
| H13 | مقاومة عالية للحرارة | لدائن هندسية عالية الحرارة |
| 8407 | عمر خدمة طويل ومقاومة للتآكل | إنتاج بكميات كبيرة |
يعتمد اختيار فولاذ القوالب المناسب على نوع الراتنج، وحجم الإنتاج السنوي، وتشطيب السطح المطلوب، وعمر القالب المتوقع.
نظام القنوات: توصيل البلاستيك المنصهر بكفاءة
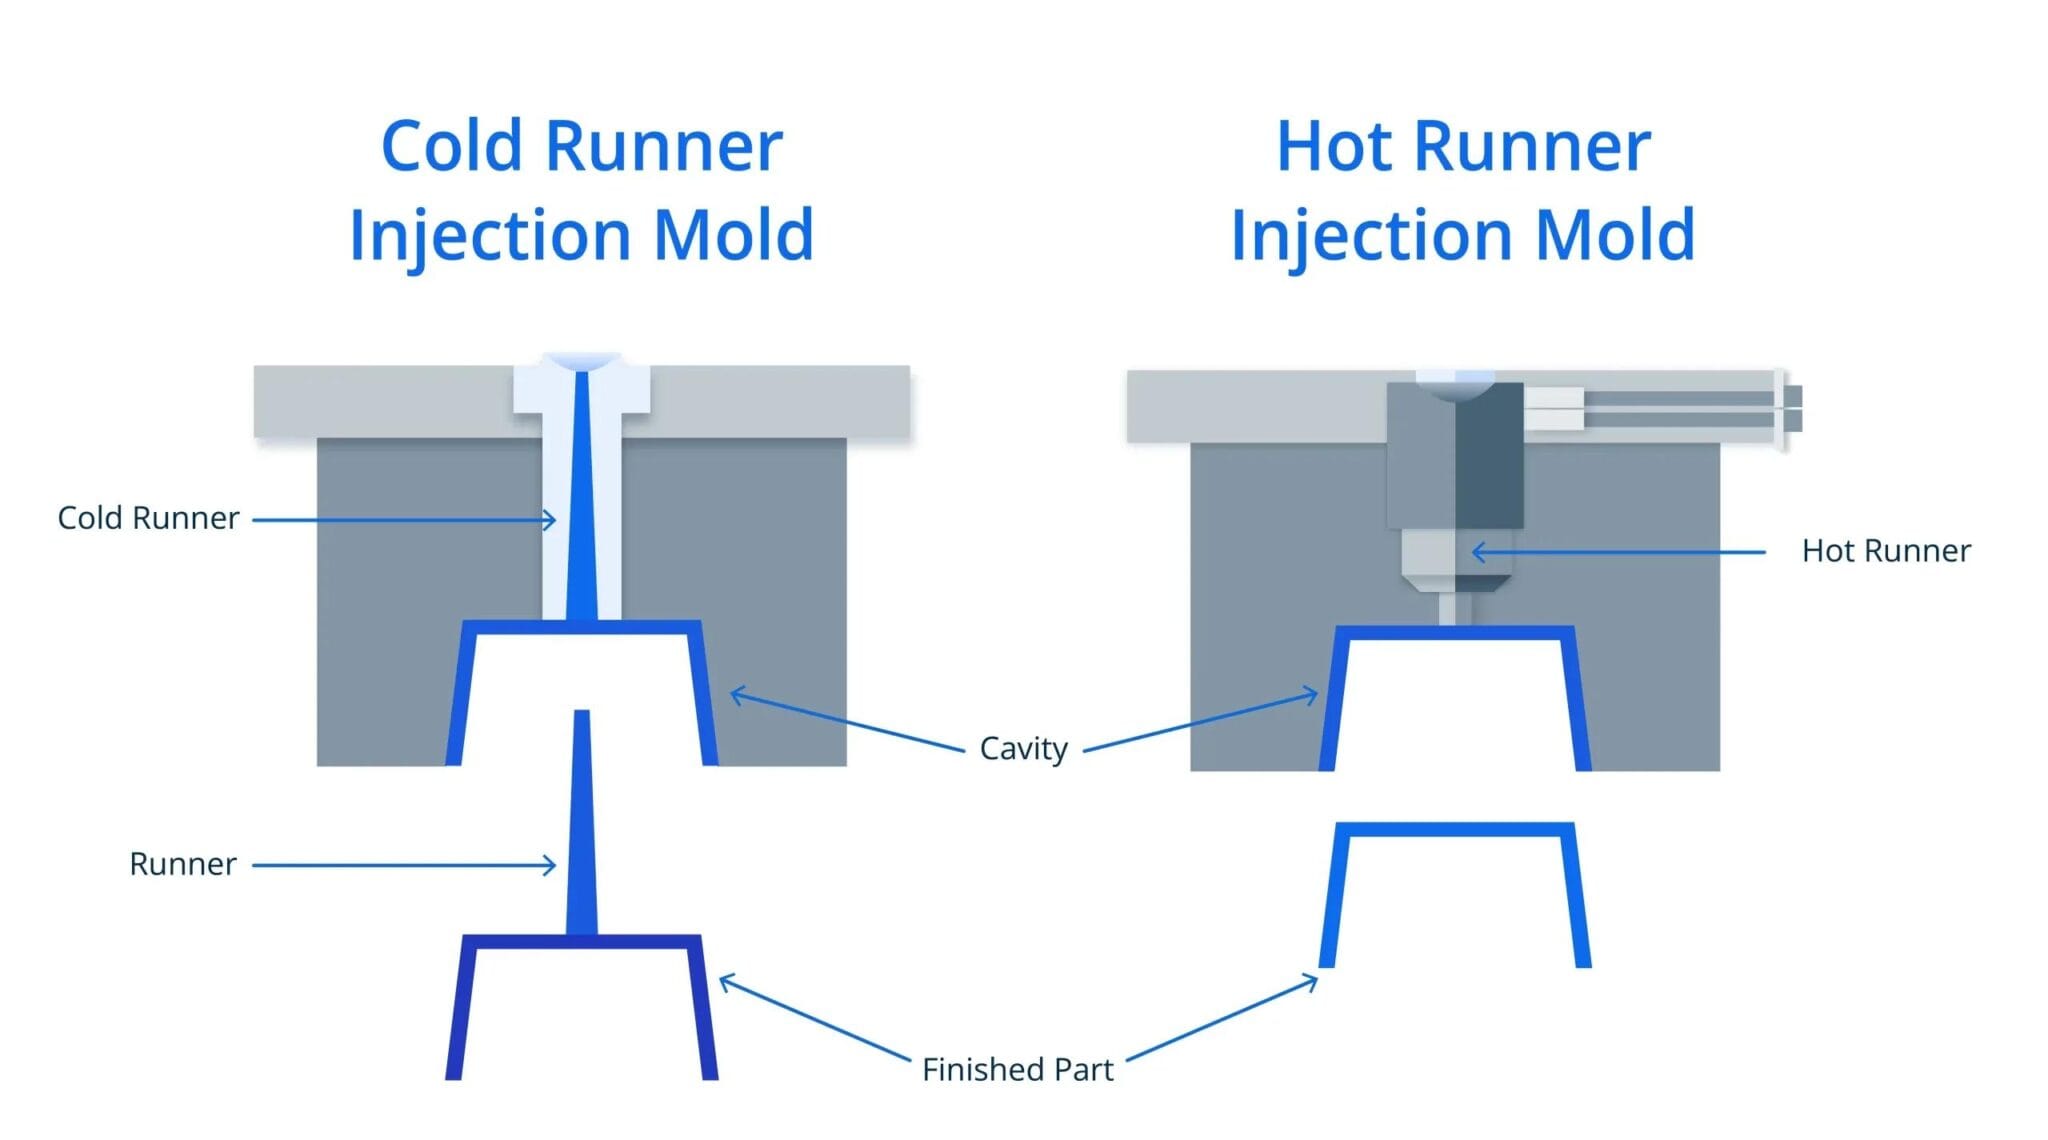
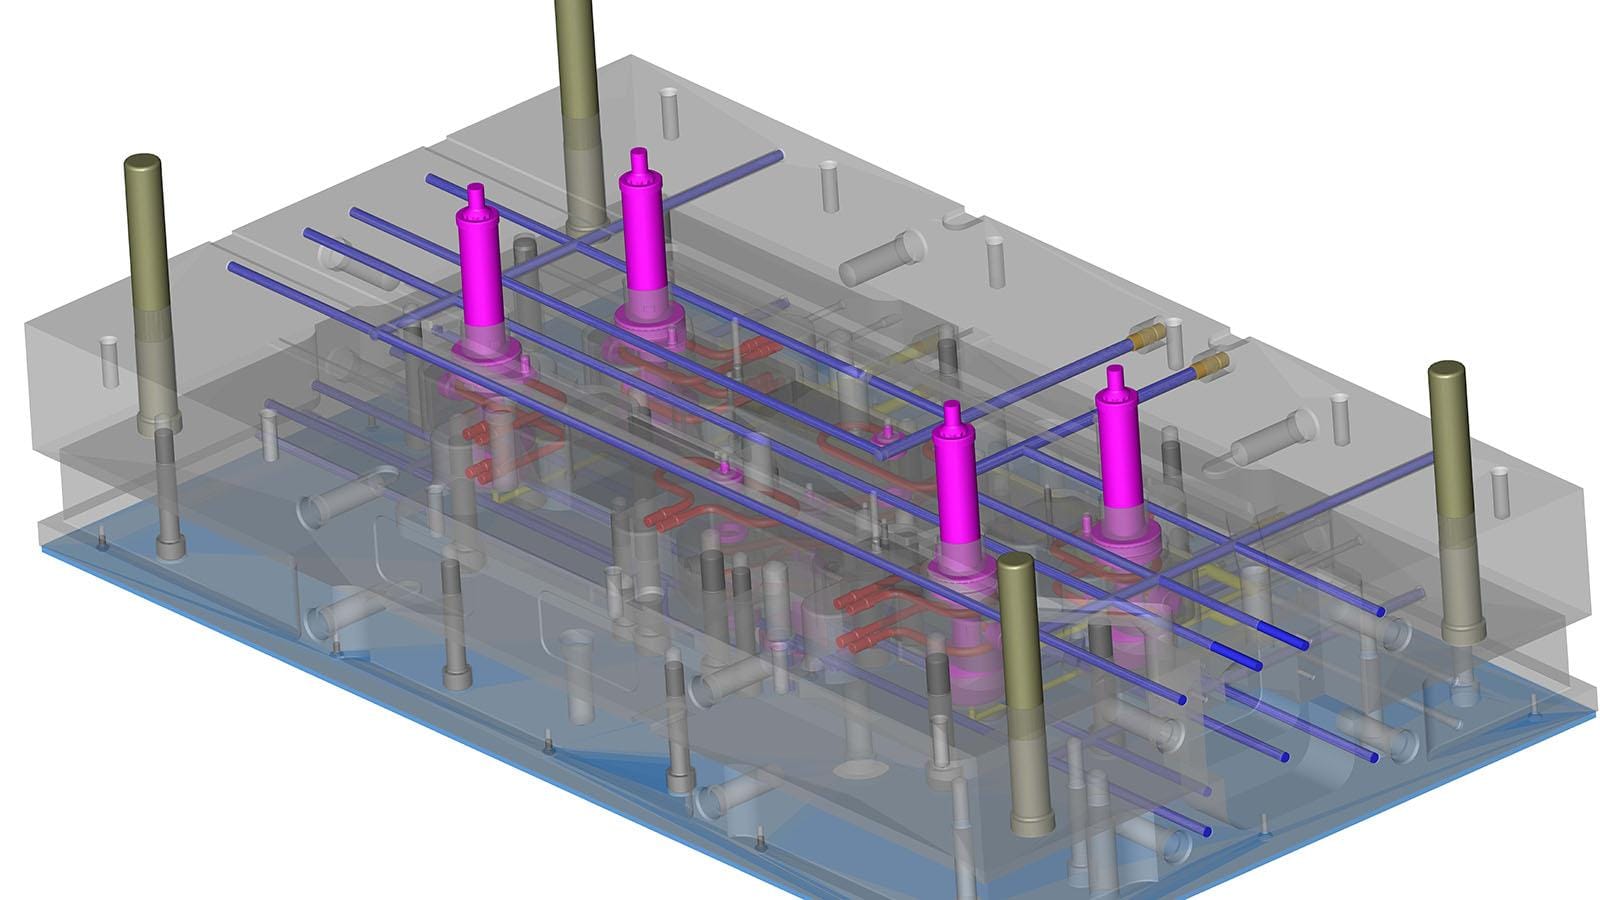
ينقل نظام القنوات البلاستيك المنصهر من فوهة آلة الحقن إلى تجويف القالب. يضمن نظام القنوات المصمم جيداً ملئاً متوازناً، ويقلل من فقدان الضغط، ويحد من هدر المواد. يمكن أن يؤدي تصميم القنوات السيئ إلى حِقَن ناقصة، وخطوط لحام، وضغط مفرط، جودة أجزاء غير متسقة.
هناك نظامان رئيسيان للعدائين مستخدمان في قوالب الحقن:
| نوع العداء | المميزات | القيود | الapplications النموذجية |
|---|---|---|---|
| العداء البارد | تخفيض تكلفة القالب، وسيانة بسيطة | ينتج مخلفات العدائين | المنتجات الاستهلاكية العامة |
| العداء الساخن | لا سكراب للزوائد، وقت دورة أقصر | استثمار أعلى في الأدوات | إنتاج بكميات كبيرة، أجزاء تجميلية |
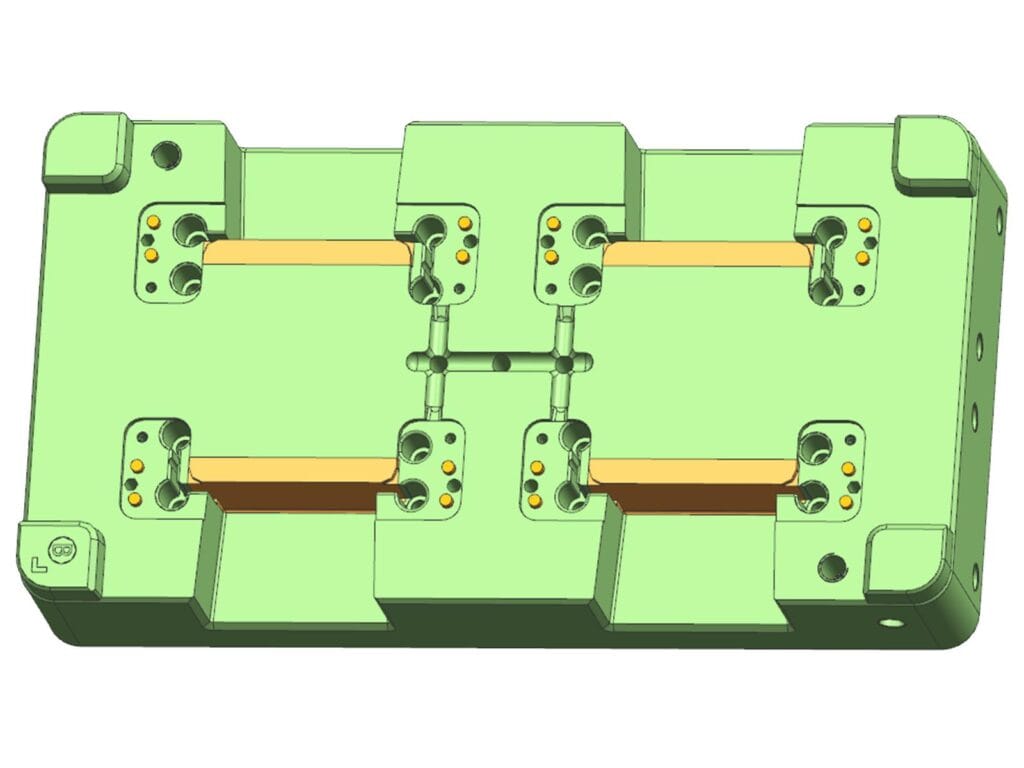
بالنسبة للقوالب متعددة التجويف، تعتبر تخطيطات قنوات التدفق المتوازنة ضرورية لضمان ملء كل تجويف في وقت واحد، مما ينتج أجزاء ذات أبعاد ومظهر متسقين.
نظام البوابة
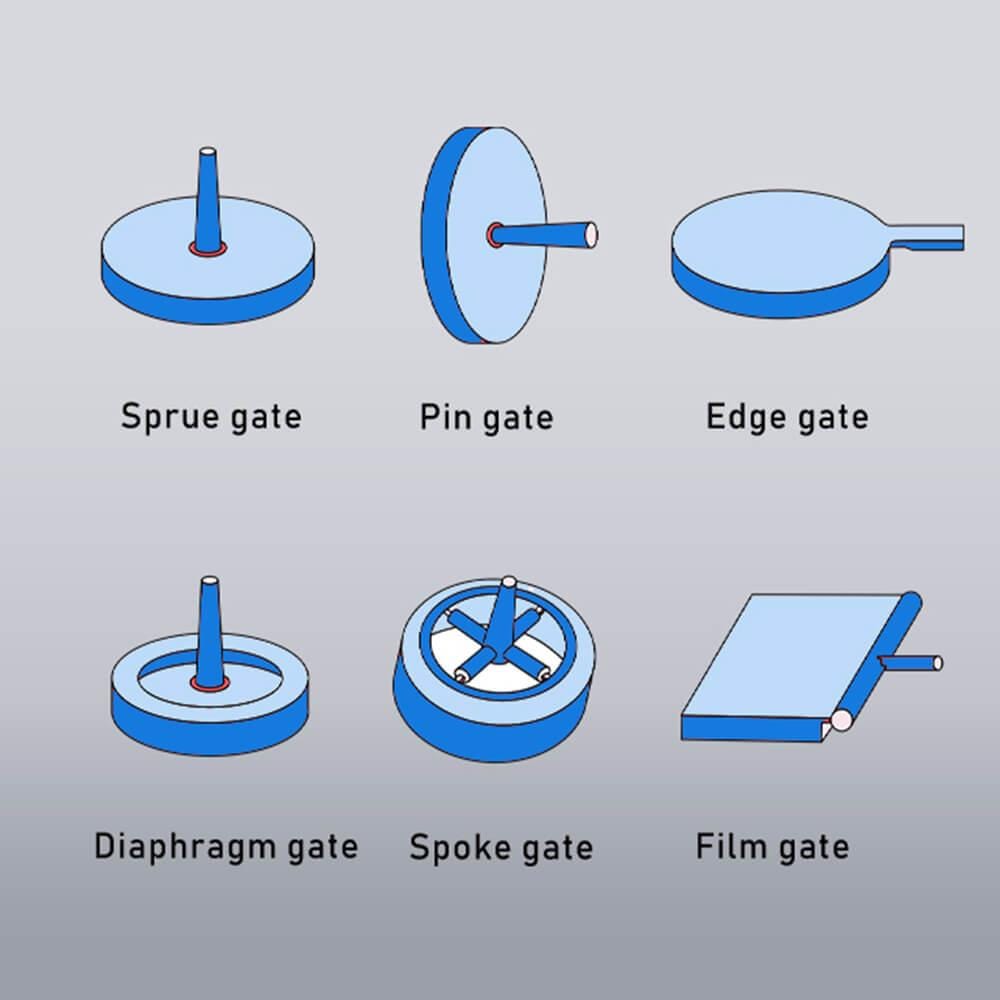
البوابة هي الفتحة الأخيرة التي يدخل من خلالها البلاستيك المنصهر إلى التجويف. موقعها وحجمها ونوعها تؤثر بشكل مباشر على سلوك التعبئة، وضغط الحشو، وأثر البوابة، والجودة الجمالية.
أنواع البوابات الشائعة
| نوع البوابة | الأفضل لـ | المميزات |
|---|---|---|
| بوابة الحافة | منتجات عامة | سهولة التشغيل والصيانة |
| بوابة الدبوس | قوالب متعددة التجويف | علامة البوابة الصغيرة |
| بوابة غواصة | إزالة البوابات التلقائية | كفاءة إنتاجية عالية |
| بوابة المعجبين | أجزاء رقيقة الجدران | تدفق المواد الموحد |
| بوابة صمامية | قطع مظهر فاخر | لا توجد علامة بوابة مرئية |
يجب أن تأخذ عملية اختيار البوابة دائمًا في الاعتبار هندسة المنتج، وخصائص تدفق الراتنج، وسمك الجدار، والمتطلبات الجمالية.
نظام التبريد
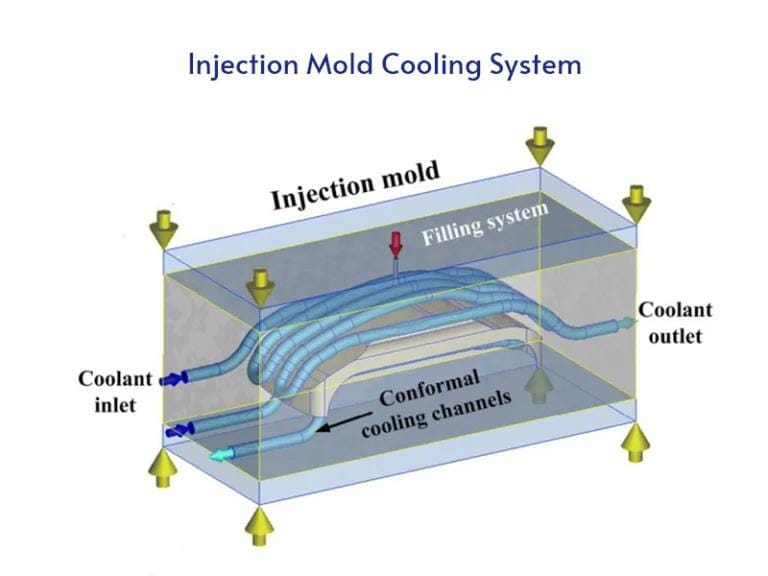
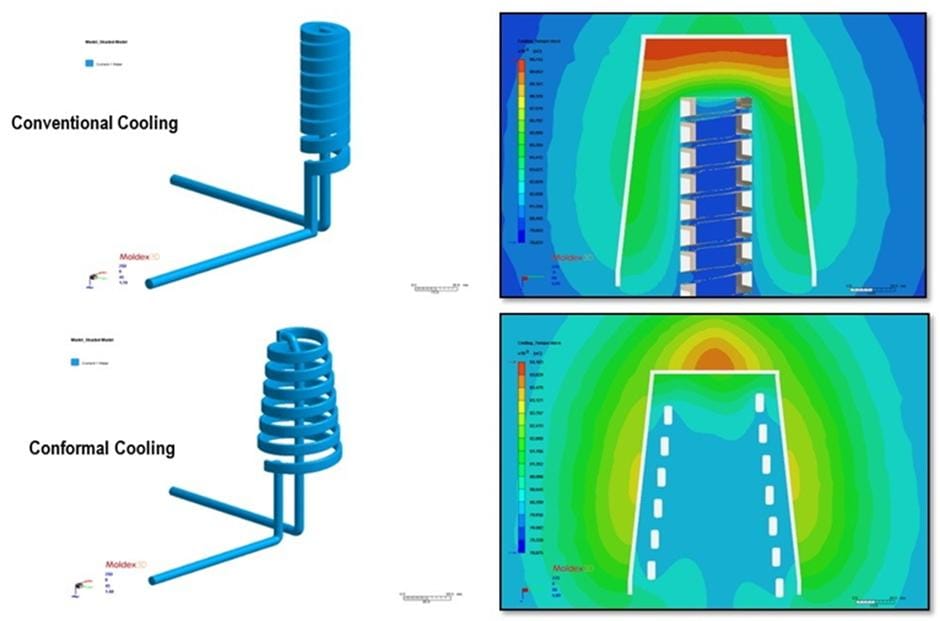
يمثل التبريد ما يقريب من 50–70% من إجمالي مدة دورة القولبة بالحقن, ، مما يجعله أحد أهم الأنظمة داخل القالب.
يزيل نظام التبريد المصمم بشكل صحيح الحرارة بشكل متساوٍ، مما يقلل من وقت دورة التشغيل مع تقليل التلتوي والتغير البعدي.
مكونات التبريد الشائعة
- قنوات تبريد مستقيمة
- حواجز
- فقاعات
- إدراجات التبريد الحلزونية
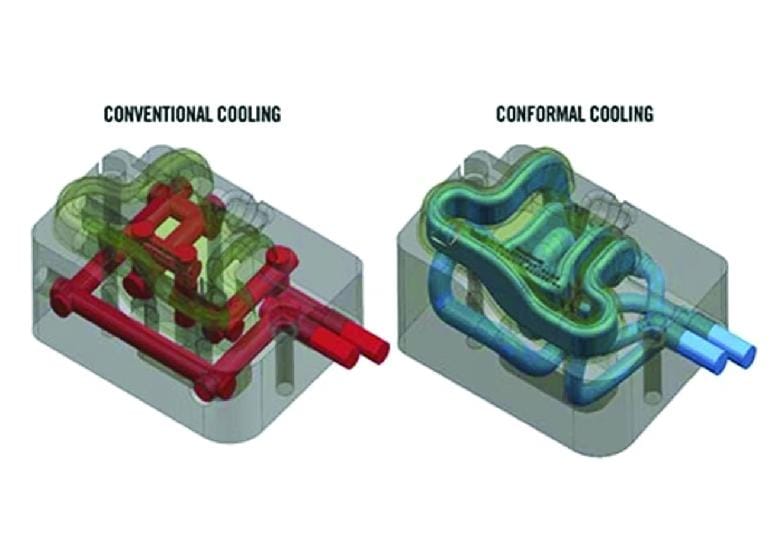
- التبريد المطابق (حشوات مطبوعة ثلاثية الأبعاد)
| طريقة التبريد | تطبيق نموذجي | فائدة |
|---|---|---|
| قنوات مستقيمة | قوالب قياسية | منخفض التكلفة |
| تبريد الحاجز | الألباب العميقة | تحسين إزالة الحرارة |
| تبريد الفقاعات | المناطق الأساسية الضيقة | تحكم أفضل في درجة الحرارة |
| التبريد المطابق | قوالب معقدة | أقصى كفاءة تبريد |
نظام القذف
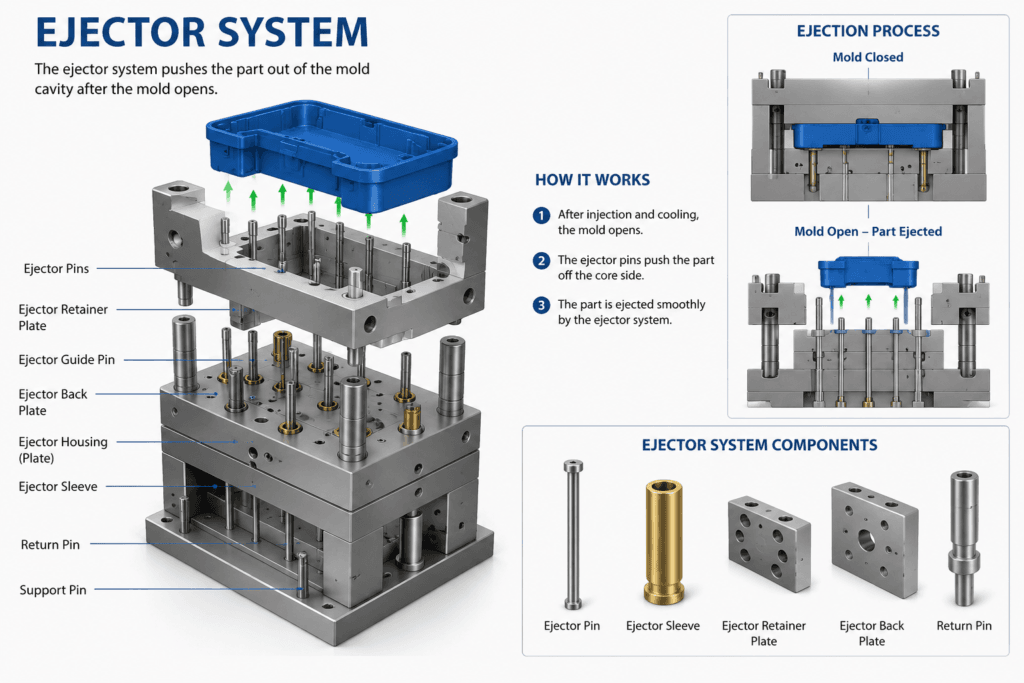
بعد التبريد، يجب إزالة الجزء المصبوب دون إلاف سطحه أو هندسته. يؤدي نظام الإخراج هذه المهمة من خلال تطبيق قوة متحكم بها على المكون المصبوب.
طرق الإخراج الشائعة
| طريقة القذف | المنتجات النموذجية |
|---|---|
| دبابيس الطرد | معظم المكونات البلاستيكية |
| طرد جلبة | أجزاء أسطوانية |
| لوح التجريد | حاويات رقيقة الجدران |
| إخراج الهواء | منتجات شفافة |
| الإخراج الهيدروليكي | قطع صناعية كبيرة |
ช่วยให้การวางตำแหน่งกระทุ้งที่ถูกต้องช่วยป้องกันการเสียรูป ความขาว และรอยบนพื้นผิว.
آليات المنزلق والرافع
تحتوي العديد من الأجزاء البلاستيكية على قطوع سفلية لا يمكن إخراجها باستخدام قالب بسيط ذي لوحين. ونتيجة لذلك، تتطلب آليات إضافية مثل المنزلقات والرافعات.
أشرطة التمرير
تنحرك الأجزاء المنزلقة أفقيّاً أثناء فتح القالب لتحرير التجويفات السفلية الخارجية.
تشمل التطبيقات النموذجية:
- الثقوب الجانبية
- خطافات كبس
- مخارج الكابلات
- ميزات الموصل
الرافعون
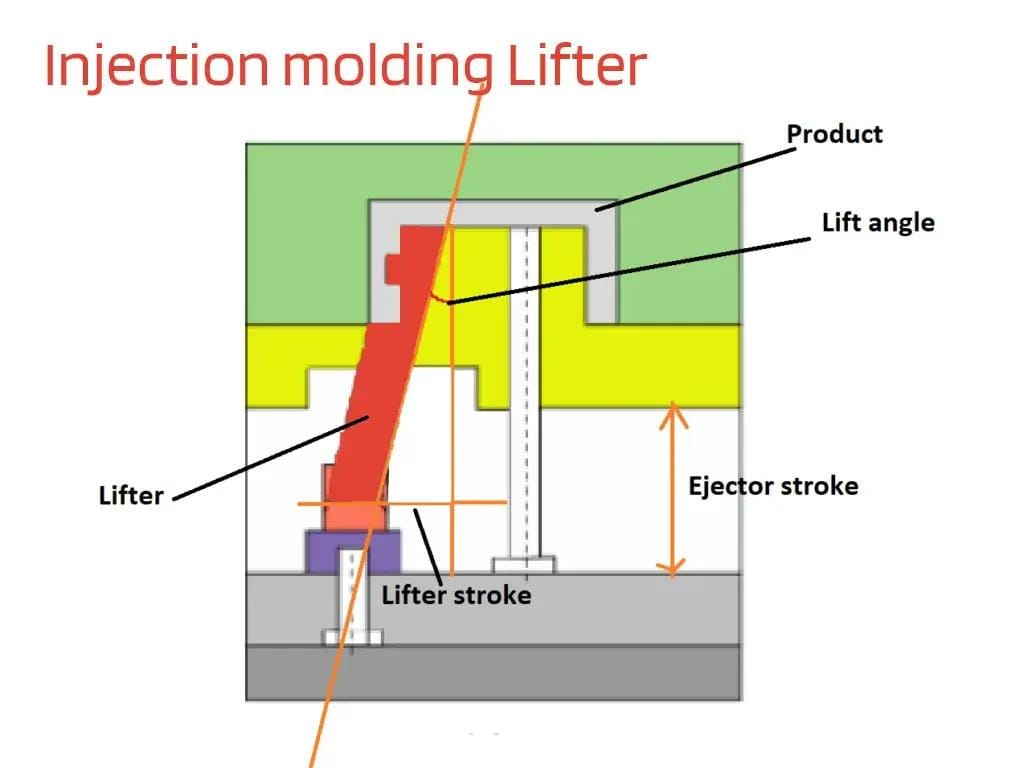
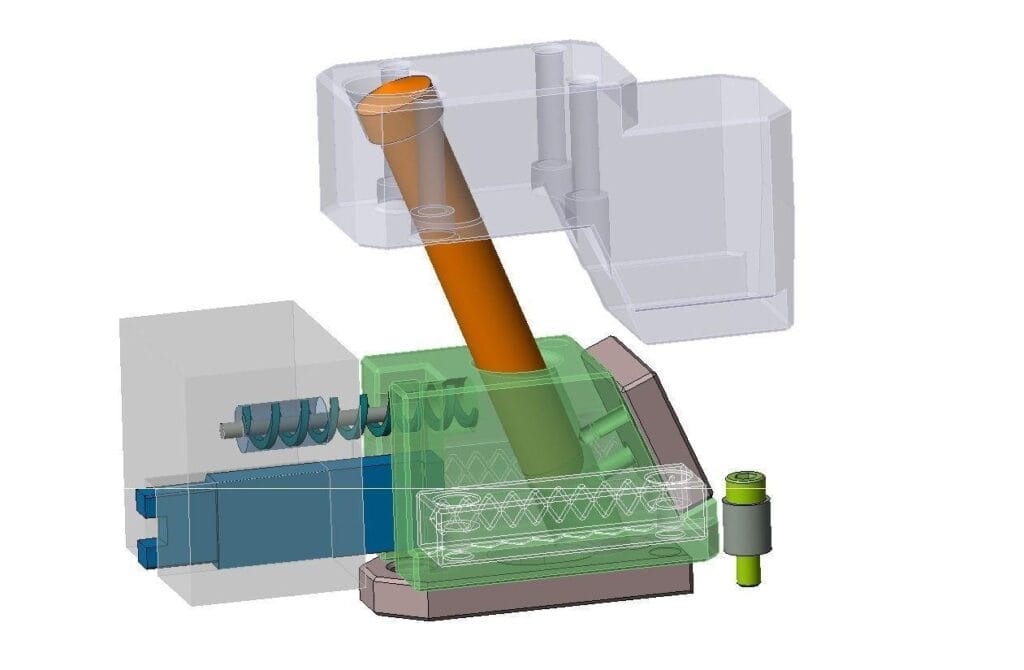
تتحرك الرافعات إلى أعلى وإلى الخارج في نفس الوقت لتحرير القطع السفلية الداخلية.
تشمل التطبيقات النموذجية:
- ألسنة قفل داخلية
- مقاطع مخفية
- هندسة داخلية معقدة
تزيد هذه الآليات من تعقيد القالب ولكنها تسمح بتصميم أجزاء عالية الوظائف.
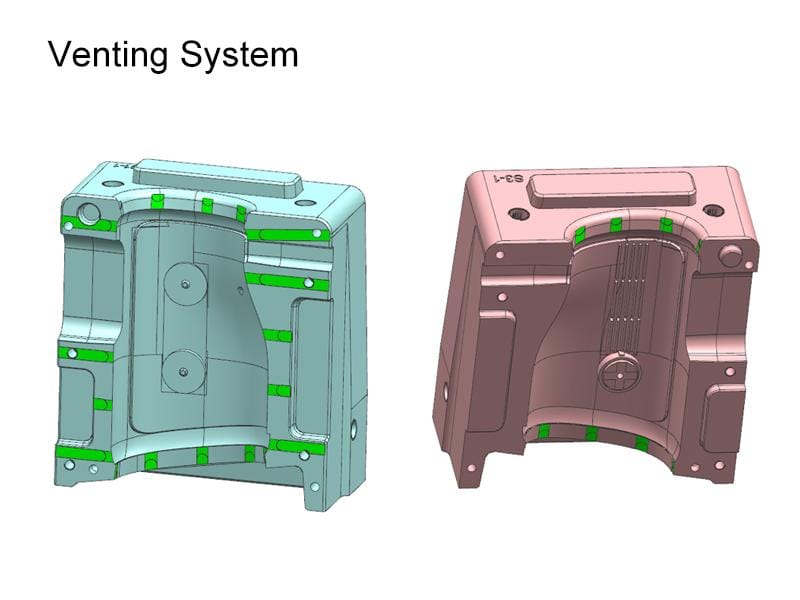
نظام التهوية
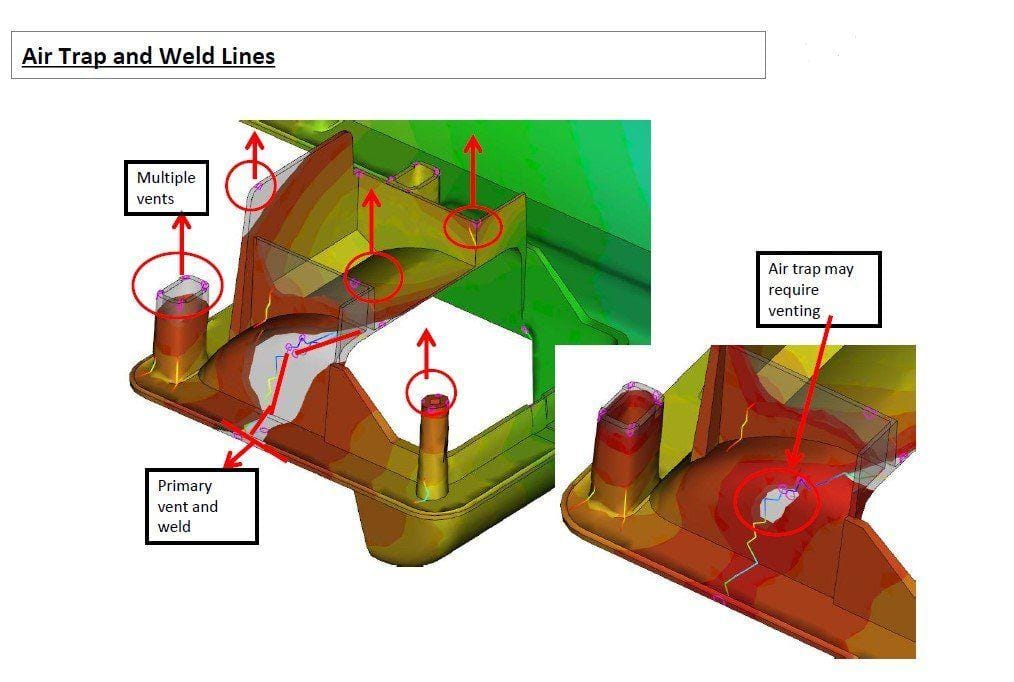
أثناء الحقن، يجب أن يخرج الهواء المحبوس من التجويف. بدون تهوية كافية، يمكن للغازات المضغوطة أن تخلق عيوباً مثل:
- علامات الحروق
- لقطات قصيرة
- مصائد الغاز
- تشطيب سيء للسطح
- ملء غير مكتمل
عادةً ما يتم تشغيل مجاري التهوية في خط التقسيم أو في مواضع دبابيس الإخراج، ويتم تحديد حجمها بعناية للسماح للغازات بالهروب مع منع البلاستيك المنصهر من التسرب (التشكل الزائد).
عملية تصنيع قوالب الحقن
إن بناء قالب عالي الجودة يتطلب هندسة دقيقة وعمليات تشغيل متعددة.
سير عمل التصنيع النموذجي
| خطوة | وصف |
|---|---|
| مراجعة المنتج | تحليل رسومات العملاء ومتطلباتهم |
| تحليل التصنيع والتجميع | تحسين المنتج قابلية التصنيع |
| محاكاة Moldflow | التنبؤ بالملء والتبريد والالتواء |
| تصميم القوالب | تطوير تجميع قالب ثلاثي الأبعاد بالكامل |
| التحكم العددي بالكمبيوتر (CNC) | إنتاج القلب، والتجويف، وألواح القالب |
| التفريغ الكهربائي والقطع بسلك التفريغ الكهربائي | الخصائص المعقدة للآلة |
| الصقل والتخشن | تحقيق جودة السطح المطلوبة |
| تجميع القالب | تجميع جميع مكونات القالب |
| تجربة القالب T1 | إنتاج عينات أولية |
| الفحص والتحسين | التحقق من الأبعاد والأداء |
| الموافقة النهائية | تحضير القالب للإنتاج الضخِم |
لماذا تختار سامجو؟
في سامغو، نقدم حلول هندسة القوالب المتكاملة بدءاً من الفكرة وحتى الإنتاج الضخم.
خدماتنا الأساسية
| خدمة | المزايا التي يحصل عليها العميل |
|---|---|
| تصميم المنتجات | قابلية تصنيع محسنة |
| تحليل التصنيع والتجميع | تقليل مخاطر الأدوات |
| محاكاة Moldflow | أداء محسّن للقالب |
| تصنيع القوالب بدقة عالية | عمر افتراضي طويل للقالب |
| القولبة بالحقن | إنتاج مستقر بكميات ضخمة |
| فحص الجودة | جودة منتجات ثابتة |
يركز فريق الهندسة لدينا على تصميم قوالب تعظم الإنتاجية، وتقلل الصيانة إلى الحد الأدنى، وتقدم أداءً موثوقاً طوال العمر الافتراضي للقالب.
الأسئلة الشائعة
ما هو المكون الأهم في قالب الحقن؟
النواة والقالب هما المكونان الأكثر أهمية لأنهما يحددان الشكل النهائي والأبعاد جودة السطح للقطعة المقولبة.
ما الفرق بين القناة الساخنة والقناة الباردة؟
يُبقي نظام العداء الساخن البلاستيك منصهراً داخل القالب، مما يخلص من هدر العداء، بينما يتماسك العداء البارد بعد كل دورة ويجب إزالته أو إعادة تدويره.
لماذا يُعد تصميم نظام التبريد مهمًا للغاية؟
يؤدي نظام التبريد الكفء إلى تقصير وقت دورة التشغيل، وتحسين الاستقرار الأبعاد، وتقليل التشوّه، مما يجعله أحد أكبر العوامل المؤثرة على كفاءة الإنتاج.
متى تكون المنزلقات والرافعات مطلوبة؟
تُستخدم عندما تحتوي القطع المصبوبة على تجاويف سفلية أو تفاصيل جانبية لا يمكن إزالتها عن طريق فتح القالب في اتجاه مستقيم.